
重點摘要 · 一分鐘看懂本應用 重點摘要
ℹ 應用條件:設備架構與視野依 Cognex L68 型錄。節拍試算以本頁列出的產量為例;評估指標包含量測公差、缺陷類別、檢出率與誤判率,依實際樣品及產線配置確認。選型與整合需求請聯絡 VSK 業務。
應用情境
大型 TV / 顯示器組裝可分別評估 LED 燈條高度與平面度、邊框翹曲、PCB 焊點及連接器裝配。L68 適合規劃局部輪廓掃描,全幅面板需依量測區域安排相對運動、分區或多感測器配置。以 30–60 件/分鐘為節拍試算範例,單件可用週期為 1–2 秒;掃描覆蓋與整站循環時間須一起驗證。焊點允收條件依客戶適用的 IPC-A-610 版本與產品等級設定。
大型顯示面板組裝視覺檢測的核心需求:
- 背光模組平面度:依設計公差檢查燈條高度與平面度
- PCB 焊點 / 連接器:依可觀測外觀與高度檢查組裝狀態
- 大視野:55–75 吋面板須依量測區域規劃分區掃描
- 邊框組裝對位:依裝配公差與量測區域驗證
- IPC-A-610 audit trail:NG 影像 + 等級門檻配置追溯
系統配置
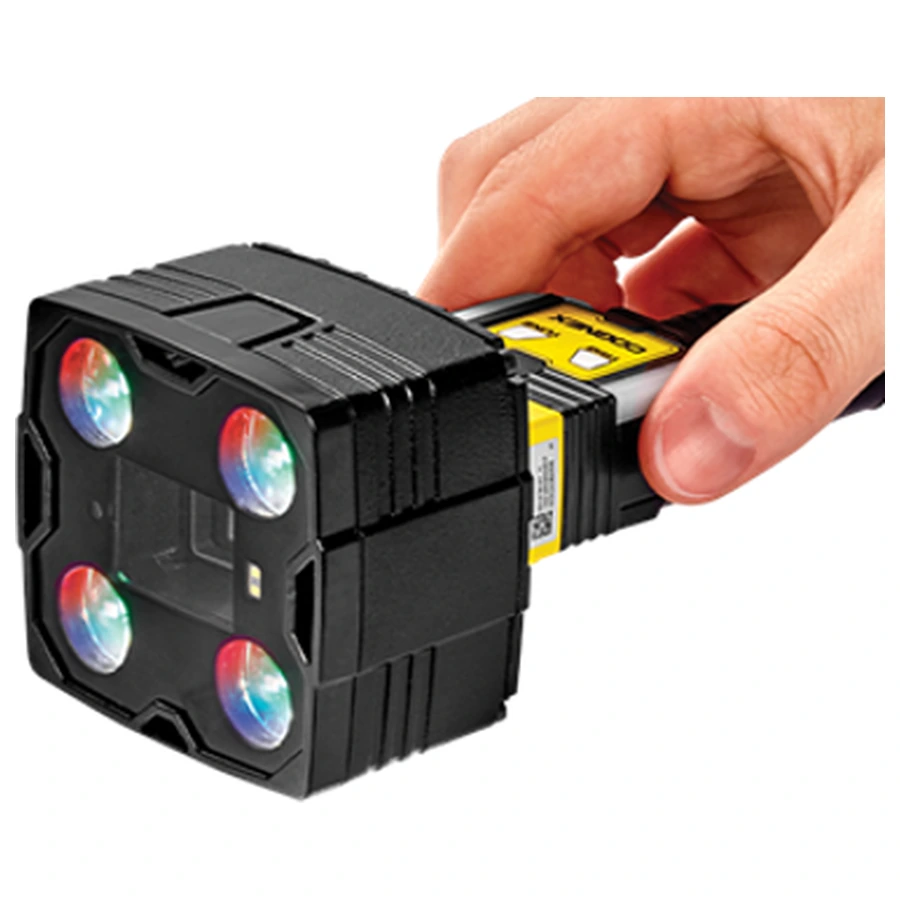
本應用可採 Cognex L68 3D 雷射位移感測器 + PC 端 VisionPro,配置重點如下:
- 視覺主機:Cognex L68(3D 雷射位移感測器,搭配 PC + VisionPro)
- 大視野配置:依工件尺寸與量測區域設計工作距離、分區掃描與多感測器配置;L68-20 視野 22–29 mm,L68-100 視野 79–121 mm
- 光學設計:三角測量 3D 雷射 + 多曝光融合處理面板黑邊 + LED light bar 反光
- 觸發機制:組裝產線光電開關精確觸發
- 通訊介面:L68 透過 Gigabit Ethernet 將 3D 資料傳至 PC;PLC / MES 端的 Ethernet/IP / PROFINET(由 PC 程式或通訊閘道配置)/ Modbus TCP / TCP/IP,與組裝機 PLC + MES 整合
- 影像追溯:3D 點雲 + 量測數據 + AI 信心分數 + NG 影像自動歸檔含批號 + 時間 + IPC 等級,由 PC / MES 依品質管理要求規劃保存與關聯
L68 3D 量測與 PC 端影像工具於 TV 面板組裝應用:
- 背光模組平面度:LED light bar 高度與平面度量測
- 邊框組裝對位:PC 端 PatMax 輔助定位
- PCB 焊點 AI 檢測:PC 端影像分類,依樣品變異準備訓練與驗證資料
- 連接器存在性:AI 抓連接器有 / 無 / 反向
- 3D 翹曲:整體框體變形量量測
商業價值
- 背光組裝高度量化:依允收公差、基準件與量測重複性驗證
- PCB AI 檢出:依缺陷類別分別統計檢出率、漏檢與誤判
- 產線節拍評估:以 30–60 件/分鐘試算,單件週期預算為 1–2 秒,並驗證整站循環時間
- 組裝異常追溯:關聯高度、焊點及連接器結果與批號;Mura 另以顯示品質檢查確認
- ROI 回收:依產線複雜度與整合範圍而定,可依您的實際數據提供試算依據
大型顯示面板 3D 視覺檢測的失敗模式分析
大型 TV / 顯示面板 3D 視覺檢測常見的失敗模式可歸為四類。第一,超大面板 L68 單機視野不足 — 55 / 65 / 75 吋面板寬度也超出 L68 單條輪廓視野;須規劃相對運動、分區掃描或多感測器覆蓋,需求評估 階段必驗證視野與精度。第二,面板黑邊 + LED 高反光點雲缺失 — 黑色吸收雷射 + 白色 LED 過曝;需多曝光融合 + 角度調整。第三,PCB 焊點變異樣本不足 — PC 端 AI 訓練樣本未涵蓋極端瑕疵類型 → 需邊界樣本補強。第四,IPC-A-610 等級門檻配置漂移 — 不同 SKU Class 1/2/3 等級門檻不一致 → 配方版本控制 + audit trail。
降低失誤的工程實務:超大面板 需求評估 階段確認視野方案;黑邊 + LED 多曝光融合;樣本涵蓋邊界;IPC 等級門檻 SOP 入規格書。
為什麼選擇 Cognex PSI 系統整合商
大型顯示面板 3D 視覺檢測的成敗,遠超過「相機規格表上的視野數字」。VSK 威視康具備在台灣光電 / 半導體 / 製造業 10 年以上的整合經驗;此類應用的選型與整合重點有三項:第一,超大面板沒做視野 需求評估,安裝後才發現拍不全。第二,黑邊 + LED 光學沒做多曝光融合,點雲品質不穩。第三,視覺與 IPC-A-610 audit trail 整合分工模糊。上述項目應在選型與整合需求確認時一併評估。
設備與整合服務:VSK 設備保固 1 年(自出貨日起算),教育訓練依專案客製。
相關常見問題(連到完整解析)
- 機器視覺方案投資成本? — 設備、整合、ROI 試算指引
- Cognex 視覺系統導入要多久? — 2-12 週分階段時程詳解
- VSK 設備保固與服務範圍? — 保固 1 年、原廠送修、技術支援細節
- 視覺系統 PLC 整合? — PROFINET / EtherNet/IP / Modbus / OPC UA 通訊配置
與威視康技術團隊聯繫
您的視覺檢測需求由威視康技術團隊接手|電話 +886 2-8809-3200|線上聯絡|查看完整 Cognex 產品線
延伸閱讀
本應用涉及之 光電業 TV 顯示面板組裝、Cognex L68 3D 雷射位移感測器 + PC 端 VisionPro、背光模組平面度 + PCB 焊點 + 連接器 AI 檢測、IPC-A-610 audit相關方案,VSK 威視康可依現場提供 Cognex 設備選型建議。光電 3D 視覺檢測導入請來電 +886 2-8809-3200。