一分鐘看懂本案
- 場景:以製造業/機電設備/OEM、ODM 組裝產線為例,規劃 3D 量測與既有配方換線
- 痛點:傳統 3D 視覺需逐項校準座標系與光學參數、導入週期長、產線變更調整困難
- 方案:Cognex In-Sight L38 3D 雷射位移感測器 + PC + VisionPro 9.22+ 軟體 + ViDi AI(選配 PC + GPU 環境)
- 評估重點:小視野高度允收目標 ±0.05 mm、瑕疵檢出率目標 98.0–99.5%、2–3 秒/件節拍;新建校準與既有配方換線分開排程
- 關鍵決策點:先區分 In-Sight L38 智慧相機與 L38 with VisionPro PC 型配置;AI 瑕疵分類需另搭 ViDi 授權;高反光 / 黑色件 需求評估必驗證
ℹ 評估口徑:以下以產線應用情境規劃目標參考。以相同工件、缺陷門檻與樣本比較檢出率,另驗證誤剔率、量測誤差及實際節拍;退貨、客訴與人力效益依相同統計期間試算。需要選型與評估,請聯絡 VSK 業務。
應用情境
以 OEM/ODM 的機構零件及組裝產線為例,檢查高度、平面度與組裝間隙。若上游產線為 60–200 件/分,單站 2–3 秒/件需配合分流、並行工站或抽檢安排。量測、配方與追溯紀錄依 ISO 9001 品質流程,以及汽車供應鏈適用的 PPAP/IATF 16949 要求規劃。
製造業 3D 視覺系統的核心需求:
- 細微特徵偵測:µm 至 mm 級高低差判讀
- 尺寸量測:高度、平面度、Flush and Gap
- 通過 / 失敗門檻:依產品規格設定臨界值自動判讀
- 快速部署:校準工序少、產線變更時容易調整
- 產線整合:與 PLC / 機械手臂即時通訊
傳統 3D 視覺系統部署需逐項校準感測器、座標系與光學參數,導入週期長、產線變更時調整困難;需要 Cognex In-Sight L38 + VisionPro 圖形化開發環境快速部署方案。
系統配置
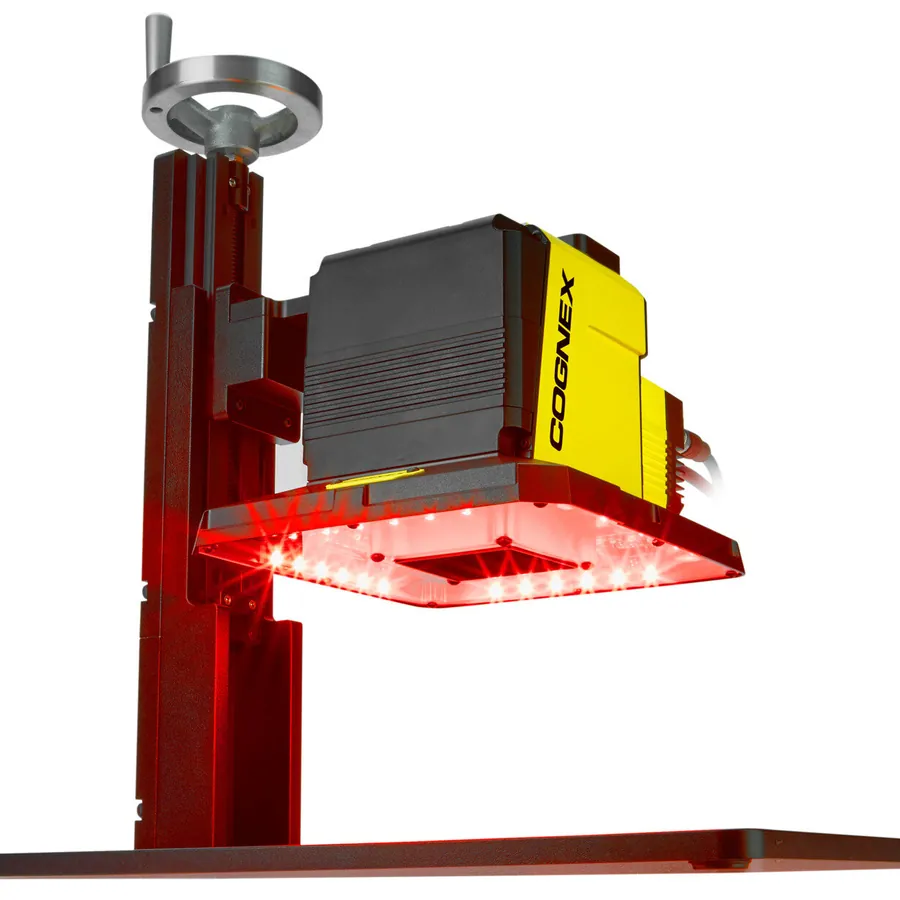
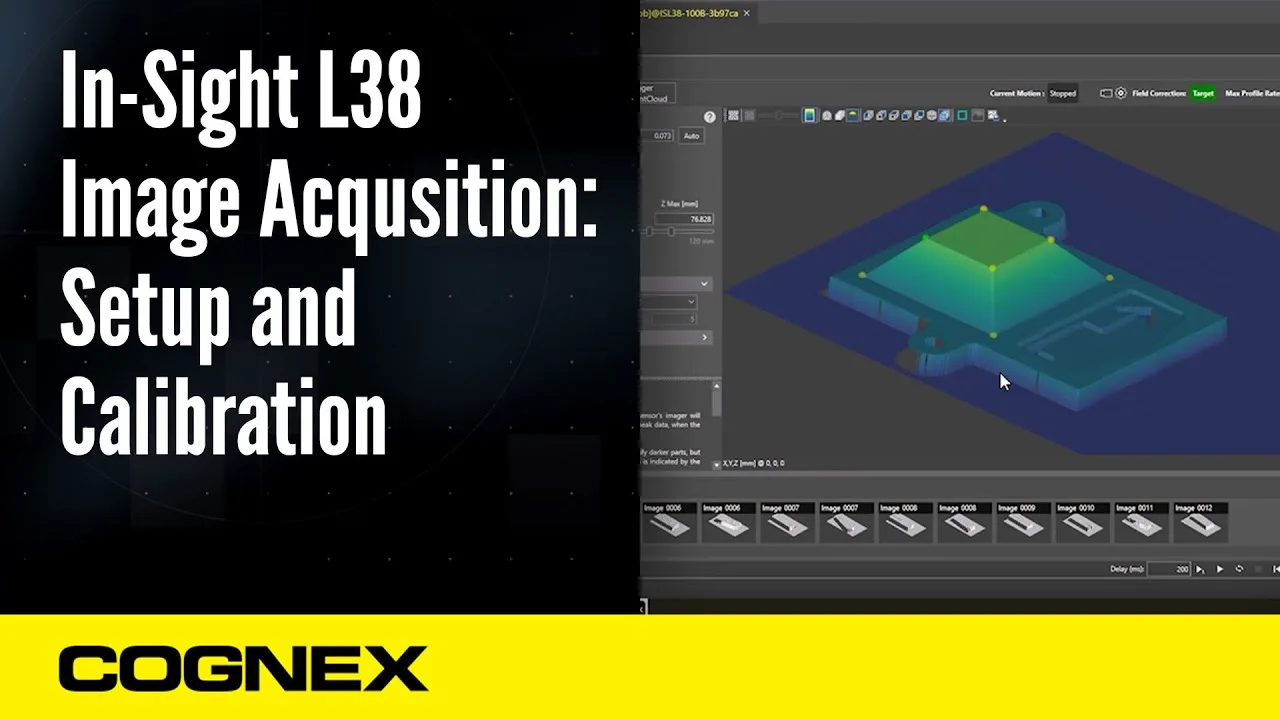
本案採用 Cognex In-Sight L38 3D 雷射位移感測器(三角測量原理),完整配置如下:
- 3D 感測器:Cognex L38 with VisionPro(本方案為 PC 型線雷射三角測量配置)
- 處理主機:PC + Cognex VisionPro 9.22+ 軟體(此處為 L38 with VisionPro 的 PC 型配置;In-Sight L38 智慧相機則在相機端執行檢測)
- PC 端深度學習(選配):PC 端選配 VisionPro Deep Learning,將高度或強度影像轉成適合工具使用的 2D 影像,進行缺陷區域檢出或分類;3D 尺寸由 VisionPro 量測工具計算
- 掃描方式:產線輸送機帶動工件通過 L38(或 L38 移動掃描固定工件)
- 光學設計:依機型提供的紅光/藍光配置、表面反射及工作距離選型,調整曝光與安裝角度,確認雷射線完整且無飽和;雷射功率依原廠規格與安全限制設定
- 通訊介面:PC 端整合程式依 PLC/機械手臂所需的 PROFINET、EtherNet/IP 或 Modbus TCP 配置通訊元件與授權;OPC UA 另依系統介接需求建置
- 影像追溯:由整合程式將 3D 點雲、NG 影像、量測值、批號與時間關聯保存;保存期限、操作紀錄與備份依品質流程及客戶要求設定
VisionPro 3D 工具集主要應用:
- 高度量測:焊道高度、墊片厚度
- 平面擬合:組裝面平面度、密封面平整度
- 邊緣檢測:Flush and Gap、密合間隙
- 變形量分析:以參考面或基準工件比較輪廓;CAD 模型比對需另規劃資料格式與相應軟體
- VisionPro 3D PatMax 定位:依 3D 形狀定位工件的位置與角度;掃描、座標校正與機械手臂介接另行配置
商業價值
- 量測規劃:小視野工件以 ±0.05 mm 為允收目標,選型後驗證誤差、重複性與 Gauge R&R
- 瑕疵檢出評估:88–92% 基準與 98.0–99.5% 目標相差 6–11.5 個百分點,須以相同樣本與缺陷門檻比較
- 節拍試算:手動 10–15 秒/件、自動 2–3 秒/件為情境參考;同一工件 12 秒降至 3 秒為 4 倍
- 配方重用:既有校準與驗證配方可減少換線設定工序;數小時為換線評估目標,新工站校準及驗收另估
- ROI 回收:依產線複雜度與整合範圍而定,可依您的實際數據提供試算依據
3D 視覺系統部署的失敗模式分析
製造業 3D 視覺系統部署常見的失敗模式可歸為四類。第一,混淆兩種 L38 配置 — In-Sight L38 智慧相機與 L38 with VisionPro PC 型配置應分開選型;選 PC 型配置時,報價需納入主機與軟體授權。第二,ViDi AI 授權沒含在報價內 — AI 瑕疵分類需另搭 ViDi 授權(PC + GPU 環境),常被忽略;規格書中必須明列。第三,高反光 / 黑色件點雲品質差 — 沒做可行性評估 直接下單,產線上線後點雲品質不足;需求評估必須以樣品驗證。第四,循環時間預算不足 — 高速產線下掃描 + 量測 + 通訊疊加超過節拍,需在需求評估時驗證實際節拍下的精度與完整循環時間。
降低失誤的工程實務:採購階段依選定配置確認 L38、PC、VisionPro 與選配深度學習授權;評估階段收齊邊界樣品;節拍與精度雙驗證。
為什麼選擇 Cognex PSI 系統整合商
VSK 威視康為 Cognex PSI 系統整合商,可協助 L38 配置選型、樣品評估與視覺整合。規劃時先確認三項:PC 與軟體授權是否符合選定配置;反光、黑色及邊界工件的點雲品質;視覺、機構、PROFINET/EtherNet/IP/OPC UA 通訊及資料保存的分工。依樣品結果與完整工站節拍提出選型建議。
導入後的服務模式:VSK 設備保固 1 年(自出貨日起算),教育訓練依專案客製。
相關常見問題(連到完整解析)
- 機器視覺方案投資成本? — 設備、整合、ROI 試算指引
- Cognex 視覺系統導入要多久? — 2-12 週分階段時程詳解
- VSK 設備保固與服務範圍? — 保固 1 年、原廠送修、技術支援細節
- 視覺系統 PLC 整合? — PROFINET / EtherNet/IP / Modbus / OPC UA 通訊配置
與威視康技術團隊聯繫
您的視覺檢測需求由威視康技術團隊接手|電話 +886 2-8809-3200|線上聯絡|查看完整 Cognex 產品線
延伸閱讀
- Cognex In-Sight L38 產品頁
- VisionPro ViDi 深度學習
- L38 AI 3D 檢測案例
- 機電設備 L38 3D 案例
- Cognex 3D 視覺 A1000/A5000/L38 比較
本案例涉及之 製造業 3D 視覺系統概覽、Cognex In-Sight L38 3D 雷射位移感測器、VisionPro 9.22 + ViDi AI、三角測量、Flush and Gap 量測相關方案,VSK 威視康可依現場提供 Cognex 設備選型建議。3D 視覺系統部署導入請來電 +886 2-8809-3200。