重點摘要 · 一分鐘看懂本案 重點摘要
- 場景:以汽車 Tier 1/Tier 2 壓鑄、焊接及塑膠射出產線為例,規劃焊道高度、Flush and Gap、平面度與變形量檢測
- 痛點:單張 2D 影像缺少直接高度資訊,人工量測的誤差與一致性需驗證;依主機廠 PPM、容差及追溯要求規劃工站
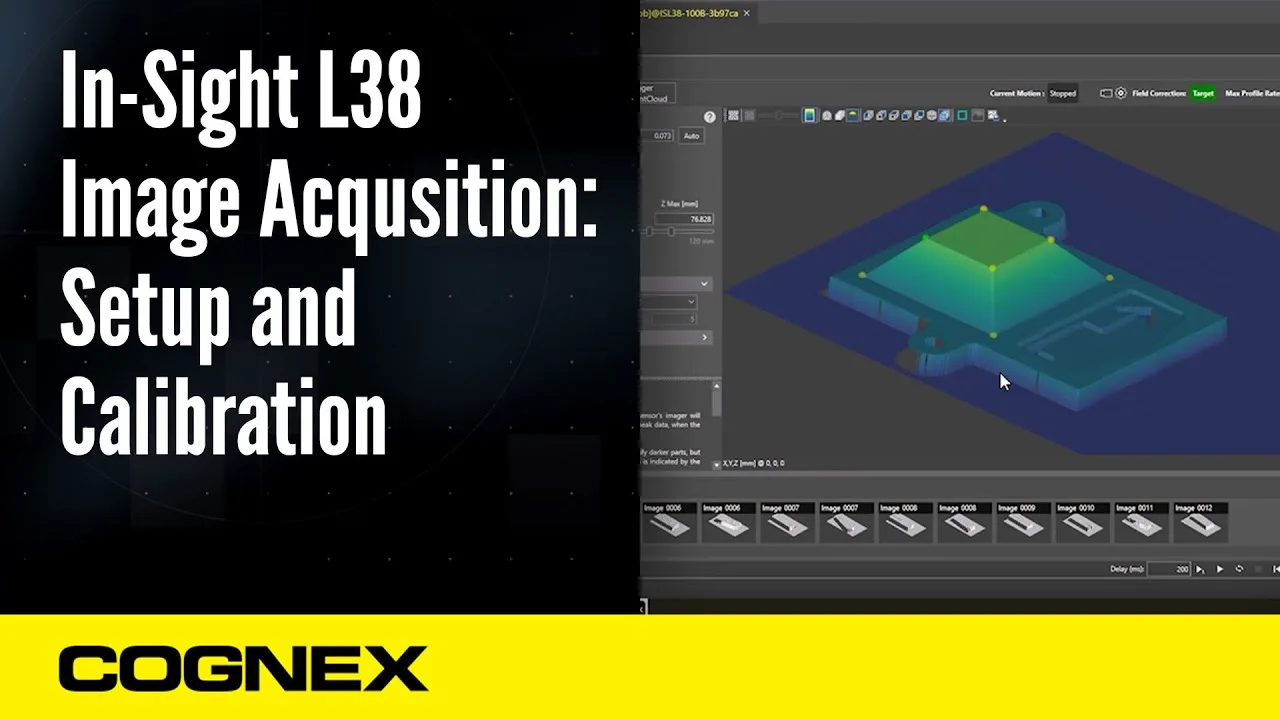
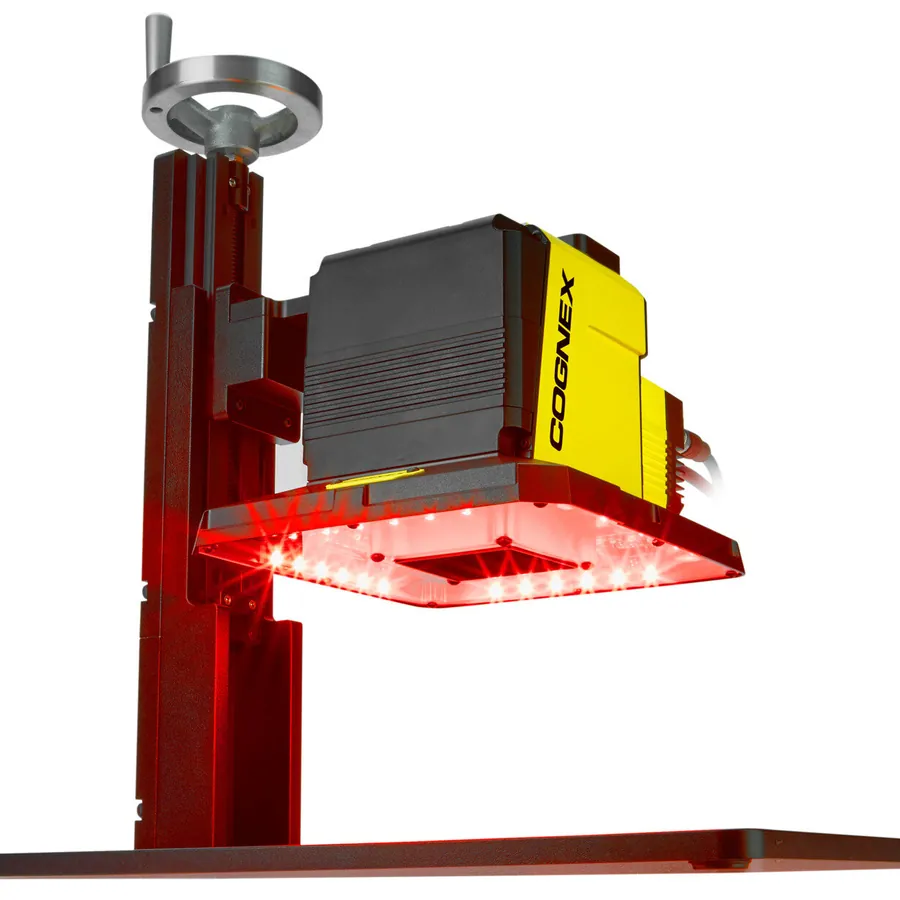
- 方案:Cognex In-Sight L38 3D 雷射位移感測器(三角測量)+ PC + VisionPro 9.22+ 軟體 +(選配)ViDi 深度學習
- 評估重點:指定缺陷檢出率目標 99.0–99.5%、小視野高度允收目標 ±0.05 mm、0.5–1 秒/件節拍與品質追溯紀錄
- 關鍵決策點:先區分 In-Sight L38 智慧相機與 L38 with VisionPro PC 型配置;高反光鋁件 / 黑色塑膠件 需求評估階段必驗證點雲品質
ℹ 評估口徑:以下以產線應用情境規劃目標參考。以相同工件、缺陷門檻與樣本比較檢出率,另驗證誤剔率、量測誤差及實際節拍;退貨、客訴與人力效益依相同統計期間試算。需要選型與評估,請聯絡 VSK 業務。
應用情境
以汽車 Tier 1/Tier 2 的壓鑄件、焊接組件及塑膠射出件產線為例,規劃表面高度與形狀檢測。200–1,500 件/小時可作產線需求情境,依工件複雜度及班別確認檢測能力。主機廠的 PPM、PPAP 與品質追溯要求需與量測配方及檢驗紀錄對應。
汽車 3D 視覺檢測的核心需求:
- 焊道高度量測:依焊道外形與容差設定量測目標;±0.05–0.1 mm 須依機型與標準件驗證,焊接強度另依規定的試驗判定
- Flush and Gap 量測:車門 / 內裝件密合間隙(外觀品質指標)
- 壓鑄件平面度:密封面平面度避免漏油 / 漏氣
- 塑膠射出變形量:脫模後變形量影響組裝
- Gasket 密合間隙:墊片厚度均勻性
焊道高度、Flush and Gap、平面度與變形量需要直接的空間尺寸資訊。3D 視覺可減少逐件接觸量測的工序;人工卡尺與自動站的誤差、容差及 Gauge R&R 須在相同工件條件下比較。
系統配置
本案採用 Cognex In-Sight L38 3D 雷射位移感測器(三角測量原理),完整配置如下:
- 3D 感測器:Cognex L38 with VisionPro(本方案為 PC 型線雷射三角測量配置)
- 處理主機:PC + Cognex VisionPro 9.22+ 軟體(此處為 L38 with VisionPro 的 PC 型配置;In-Sight L38 智慧相機則在相機端執行檢測)
- 掃描方式:產線輸送機帶動工件通過 L38(或 L38 移動掃描固定工件)
- 光學設計:依機型提供的紅光/藍光配置、表面反射及工作距離選型,調整曝光與安裝角度,確認雷射線完整且無飽和;雷射功率依原廠規格與安全限制設定
- 通訊介面:PC 端整合程式依 PLC 的 PROFINET/EtherNet/IP/Modbus TCP 規劃通訊;OPC UA 介接依通訊元件、授權及資料格式建置
- 影像追溯:由整合程式將 3D 點雲、NG 影像、量測值、批號與時間關聯保存;保存期限、操作紀錄與備份依品質流程及客戶要求設定
VisionPro 3D 量測工具集典型應用:
- 高度量測工具:焊道高度、墊片厚度
- 平面擬合工具:壓鑄件平面度、密封面平面度
- 邊緣檢測工具:Flush and Gap、密合間隙
- 變形量分析:以參考面或基準工件比較量測輪廓;CAD 模型比對需另規劃資料格式與相應軟體
- 選配 PC 端深度學習:PC 端選配 VisionPro Deep Learning,將高度或強度影像轉成適合工具使用的 2D 影像,進行缺陷區域檢出或分類;3D 尺寸由 VisionPro 量測工具計算
商業價值
- 量測規劃:小視野工件以 ±0.05 mm 為允收目標,選型後以標準件驗證誤差、重複性與 Gauge R&R
- 節拍試算:人工 5–10 秒/件、自動 0.5–1 秒/件為情境參考;以同一工件 5 秒降至 1 秒試算為 5 倍
- 客訴追蹤:以外觀相關客訴長期平均少於 1 件/季為目標;與出貨量、檢驗條件及客訴原因一併追蹤
- 3D 數據追溯:由整合程式將量測值與點雲連結工件批號,配合客戶品質流程保存與查詢
- ROI 回收:依產線複雜度與整合範圍而定,可依您的實際數據提供試算依據
汽車 3D 視覺檢測的失敗模式分析
汽車 3D 視覺檢測常見的失敗模式可歸為四類。第一,混淆兩種 L38 配置 — In-Sight L38 智慧相機與 L38 with VisionPro PC 型配置應分開選型;選 PC 型配置時,報價需納入主機與軟體授權。第二,高反光鋁件點雲缺失 — 鋁件鏡面反射造成雷射點雲斷裂,量測值跳動;需多角度掃描或調整雷射 / 曝光,需求評估階段必驗證。第三,黑色塑膠件點雲稀疏 — 黑色吸收雷射造成點雲密度不足,量測噪音大;依機型調整曝光、雷射設定與角度,確認點雲完整。第四,掃描速度與精度權衡 — 高速產線下掃描速度與點雲密度權衡,需求評估階段須驗證實際節拍下精度是否達標。
降低失誤的工程實務:採購階段確認 PC + VisionPro 授權含在報價內;需求評估階段收齊邊界樣品(鏡面 / 黑色 / 透明件);節拍與精度雙驗證。
為什麼選擇 Cognex PSI 系統整合商
VSK 威視康為 Cognex PSI 系統整合商,可協助 L38 配置選型、樣品評估與視覺整合。規劃時先確認三項:PC 與軟體授權是否符合選定配置;反光、黑色及邊界工件的點雲品質;視覺、機構、PROFINET/EtherNet/IP/OPC UA 通訊及資料保存的分工。依樣品結果與完整工站節拍提出選型建議。
導入後的服務模式:VSK 設備保固 1 年(自出貨日起算),教育訓練依專案客製。
相關常見問題(連到完整解析)
- 機器視覺方案投資成本? — 設備、整合、ROI 試算指引
- Cognex 視覺系統導入要多久? — 2-12 週分階段時程詳解
- VSK 設備保固與服務範圍? — 保固 1 年、原廠送修、技術支援細節
- 視覺系統 PLC 整合? — PROFINET / EtherNet/IP / Modbus / OPC UA 通訊配置
與威視康技術團隊聯繫
您的視覺檢測需求由威視康技術團隊接手|電話 +886 2-8809-3200|線上聯絡|查看完整 Cognex 產品線
延伸閱讀
本案例涉及之 汽車 3D 視覺檢測、Cognex In-Sight L38 3D 雷射位移感測器、VisionPro 9.22 + ViDi、Flush and Gap 量測、IATF 16949 audit trail相關方案,VSK 威視康可依現場提供 Cognex 設備選型建議。汽車 3D 視覺檢測導入請來電 +886 2-8809-3200。