醫療器材 UDI 條碼驗證,應分開處理「識別資料是否正確」「條碼品質是否符合採用規範」與「檢驗紀錄是否可追查」。三者相互關聯,但不是同一項檢查;一張品質報告也不能取代整套醫療器材品質管理與法規符合性評估。
本指南供品保、製程與設備人員規劃標籤或器材直接標記的品質檢查,依序整理驗收條件、量測方法、設備配置及紀錄管理,協助建立離線抽驗或產線驗證流程。
一、先釐清 UDI 要求與條碼品質驗收
UDI 資料與品質等級是兩個層次
FDA 的 UDI 說明要求適用產品的標籤/包裝提供人眼可讀及自動辨識資料擷取形式,並依規定提交器材資料至 GUDID;有例外、替代及直接標記的適用條件。FDA 認可的發碼機構不只 GS1,因此不能把所有 UDI 都寫成強制使用 GS1 DataMatrix。
採用 GS1 系統時,條碼種類、尺寸、最低品質等級及量測條件應核對 GS1 General Specifications 中的適用應用與符號規格表,再加上客戶要求。不能從「需要 UDI」直接推論「所有器材一律 ISO 15415 B 級」,也不能以 Class I/II/III 直接分配一個通用條碼等級。
輸往不同市場時,應由法規與品質部門確認產品分類、發碼體系、標示層級、資料庫申報及直接標記的適用性。FDA、EU MDR/IVDR 與台灣 TFDA 的範圍、時程及例外並不完全相同;本文聚焦品質驗證作業,不以一張簡化時程表代替市場准入判斷。
將驗收條件寫成可執行的規格
| 條件 | 應記錄內容 | 為何重要 |
|---|---|---|
| 適用文件 | 發碼體系、客戶規範、標準編號及版本 | 同樣稱為 UDI,資料規則與使用情境仍可能不同 |
| 樣品與標示 | 包裝層級、基材、貼標/噴印/雷射/針點、後續加工 | 區分印刷標籤與 DPM,選擇相應量測方法 |
| 光學條件 | 最小模組、整體尺寸、靜區、孔徑、波長與照明 | 報告等級必須連同量測條件判讀,才能比較 |
| 判定規則 | 最低品質等級、資料內容比對、抽樣計畫與異常流程 | 品質合格不代表印對批號,能讀也不代表品質合格 |
| 記錄責任 | 工單、批次、配方、設備、校正狀態與結果留存 | 讓品保能查回每次檢查的依據與處置 |
讀取器與驗證器各自負責什麼
| 任務 | 條碼讀取器 | 條碼驗證器 |
|---|---|---|
| 主要目的 | 取得條碼資料並完成識別或資料比對 | 依指定方法量化條碼品質並產生結果 |
| 取像設定 | 依實際讀取條件最佳化 | 需符合所選驗證方法的量測條件 |
| 作業紀錄 | 可保存解碼與相關系統結果,依配置而定 | 可提供品質等級與診斷報告,內容依機型及設定而定 |
| 限制 | 單次解碼成功不是標準化品質驗證 | 品質報告不自動證明 UDI 資料正確或整體法規合規 |
設備的選擇應由需要的結果決定。若工序只需核對序號,先確認讀取與資料比對;若客戶要求品質報告,則另外規劃驗證功能。兩種設備可在不同站別合作,不必為了取得報告而取消既有追溯讀取流程。
二、品質參數、量測條件與報告判讀
依標籤或 DPM 選擇方法
二維印刷條碼品質評等通常查核 ISO/IEC 15415;一維條碼則為 ISO/IEC 15416。直接零件標記另須核對 ISO/IEC 29158 與客戶指定的條件。標準版本、碼制及驗證軟體設定會影響報告欄位,不把所有參數混稱為每一種條碼都適用的固定清單。
報告判讀可依下面四個主題進行。這是查找失分原因的工作順序,不是新的分級標準,也不取代設備所採用的方法。
| 診斷主題 | 報告中可查的項目 | 建議同時檢查 |
|---|---|---|
| 亮暗差異與局部變化 | Symbol Contrast、Modulation 等對比與調變資訊;DPM 另有相應評量 | 印刷/標記狀態、反光、照明方向、對焦及曝光 |
| 定位圖樣與靜區 | Fixed Pattern Damage 等結構診斷 | 模切、遮蔽、刮傷、標籤邊界及印字是否侵入所需空間 |
| 幾何形狀 | Axial Nonuniformity、Grid Nonuniformity 等變形資訊 | 標籤拉伸、曲面、列印或打標軸向、樣品傾斜 |
| 解碼與容錯 | Decode、Unused Error Correction 等結果 | 資料與符號結構、損傷位置及碼尺寸是否適合實際條件 |
同一個低等級可能有不只一種原因。例如局部對比下降,可能來自製程,也可能是樣品表面與取像條件不一致。先確認校正、定位及配方,再比較同批樣品,不宜只看到一個參數就調高雷射功率或墨量。
如何設定允收值與保存判定依據
最低等級由適用的應用規範與客戶要求決定。GS1 的不同符號規格表會連同尺寸與量測條件列出品質要求;不能只拿單一字母與其他報告直接比較。若企業設定比外部要求更高的內控目標,應將「外部最低要求」與「內部製程警戒值」分開記錄。
- 報告應能辨識採用的標準、版本或驗證方法,以及對應的量測設定。
- 總評之外,保留會影響判定的個別參數和影像,便於分析製程變異。
- 相同樣品重測時,先確認配置、孔徑、照明、方向與位置是否一致。
- 韌體或軟體更新後,應依品質程序確認配方與報告結果,不假設新舊版本完全相同。
- Print Growth 等診斷資訊是否影響總評,應依所選方法與軟體說明判讀,不能單因欄位出現就宣稱為新版強制評分項。
驗證資料還要與 UDI 內容比對配合
品質驗證回答「這個符號的光學品質如何」,內容比對回答「這個符號是否代表正確的器材與批次」。建議分別記錄解碼資料、格式檢查、與工單或標籤系統的比對結果,以及品質判定。只保存 PASS/FAIL,日後較難區分是資料錯誤還是品質失分。
例如更換批號或效期時,需檢查印字、條碼資料與主檔是否一致;若同時有可讀文字與條碼,文字檢查屬另一項視覺任務,應另外定義其允收條件。不能用一個成功解碼結果代表所有檢查已完成。
三、把驗證器配置放回實際作業流程
線上與離線的主要差別是工件如何進入驗證站,以及結果如何與生產流程連接,不是「線上只有簡單判定、離線才有完整證據」。原廠 475VS 文件也說明其離線機型有可升級在線驗證速度的選項,實際仍須確認配置、功能授權及整合條件。
| 作業需求 | 設備入口 | 應評估的工作內容 |
|---|---|---|
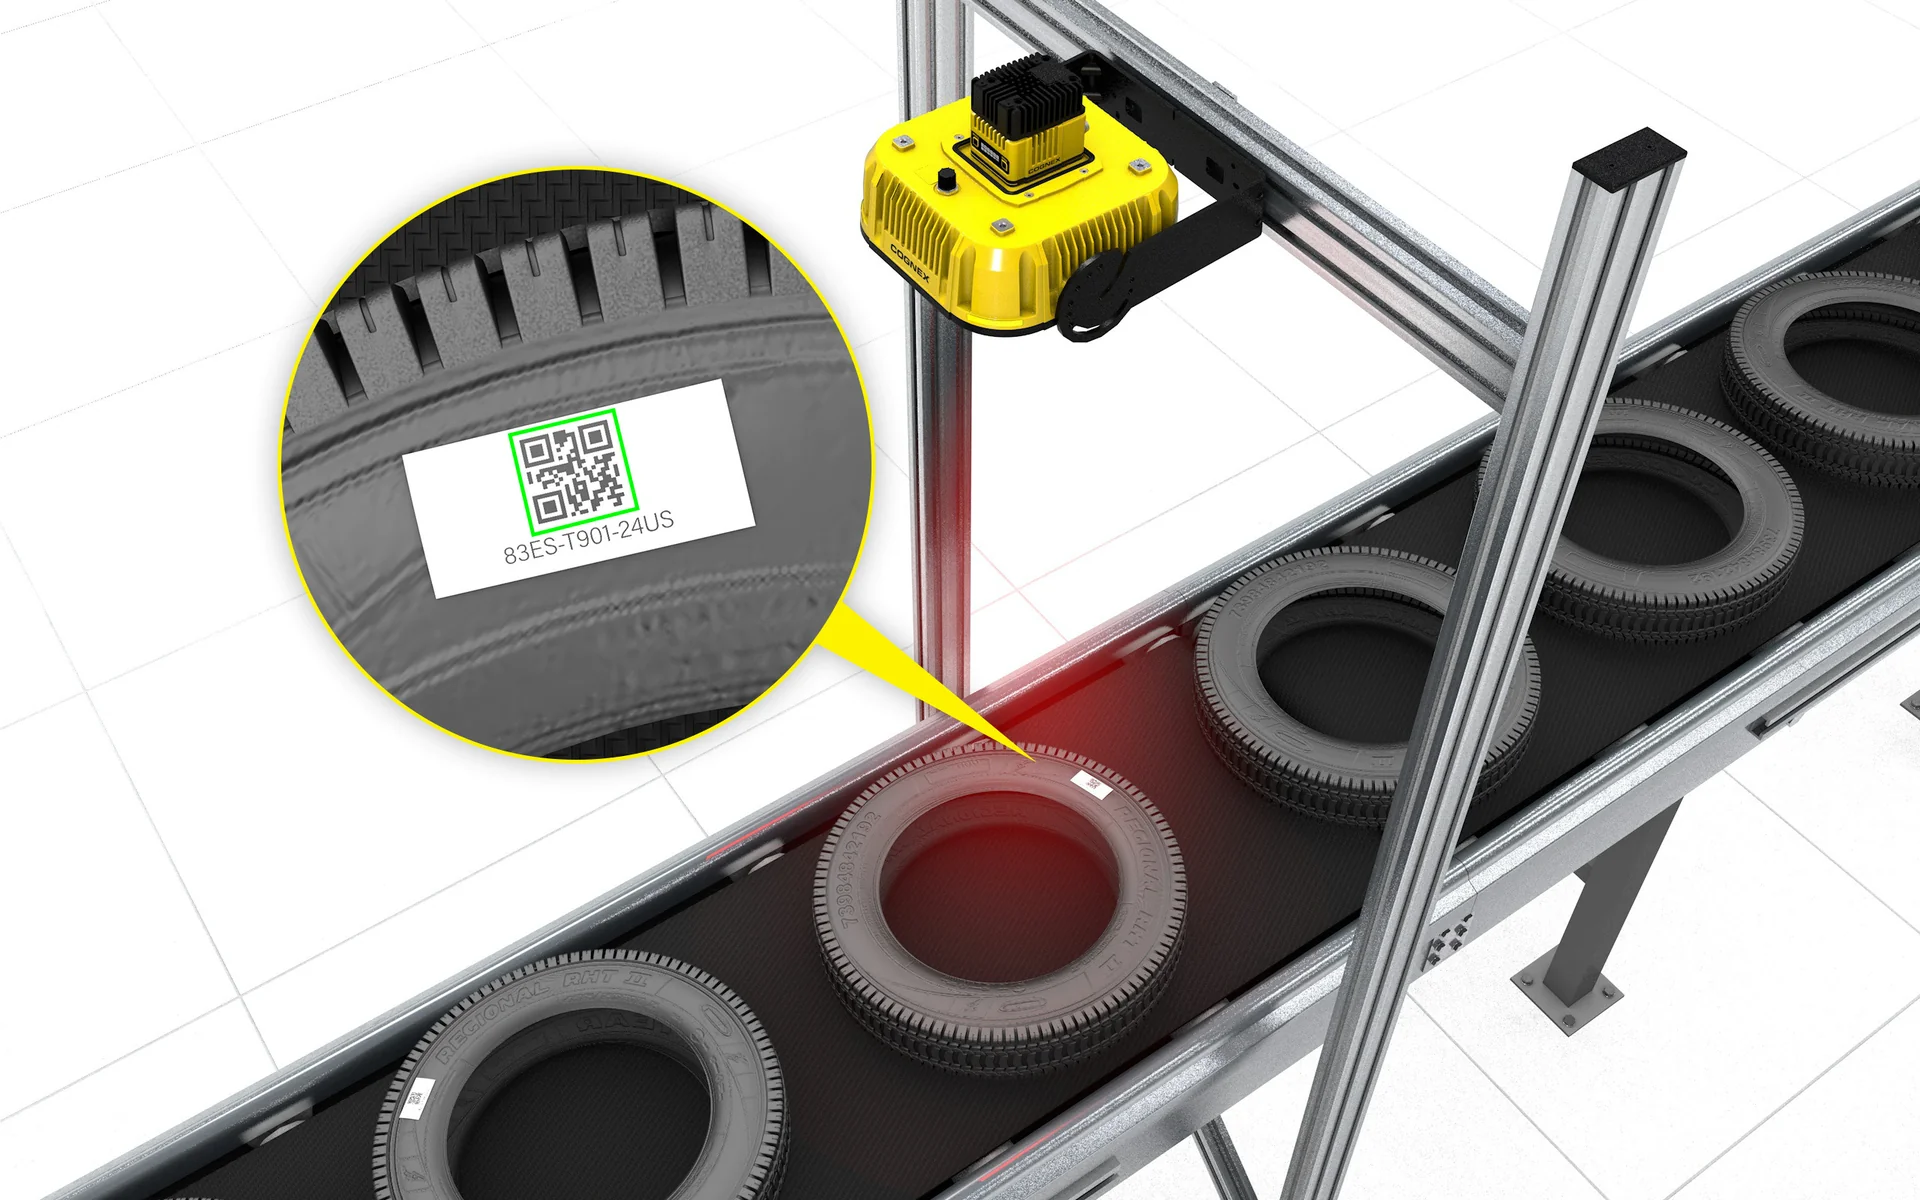
| 固定產線驗證 | DataMan 475V 線上條碼驗證器 | 觸發、節拍、位置公差、結果對應與失敗件處置 |
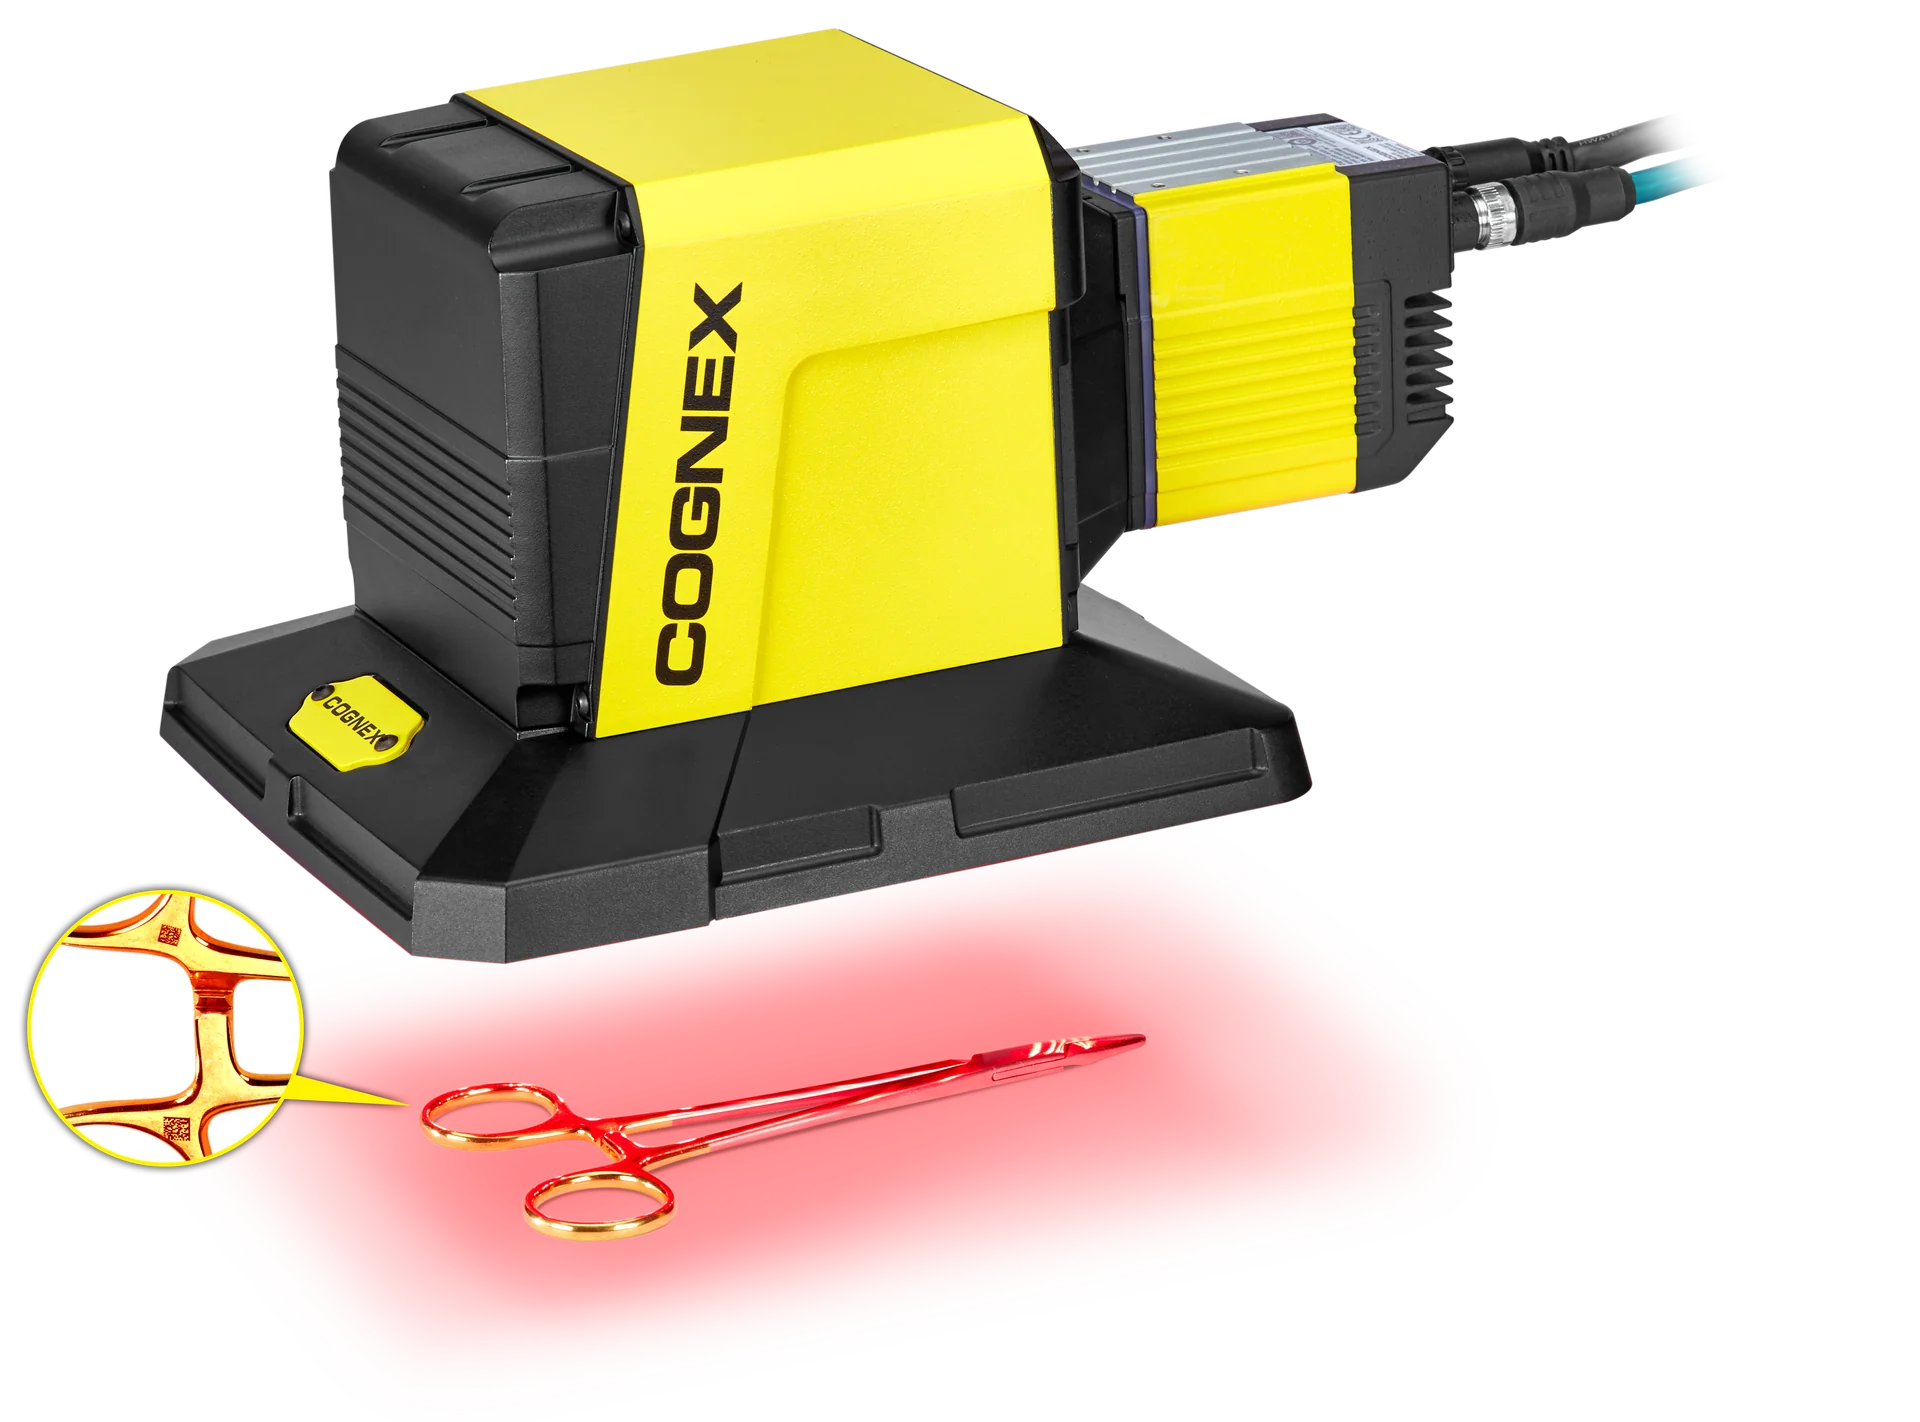
| IQC/QA 離線驗證 | DataMan 475VS 離線條碼驗證器 | 標籤/DPM/HD 配置、固定架、對焦、抽驗操作與報告保存 |
| 零件標記手持驗證 | DataMan 8072V 條碼驗證器 | 樣品材質與大小、照明、握持/治具方式及操作重複性 |
| 品質驗證搭配其他視覺檢查 | In-Sight 7905V 條碼驗證器 | 條碼品質與 OCR、尺寸量測等任務的配置與輸出 |
小碼選型須看最小模組、視野、對焦與照明,不以型號數字或單一像素數判定高低階。完整比較見條碼驗證器機型比較。先比較工作方式,再進入相應產品頁核對配置,避免以一個案例的設定套用全部器材。
線上逐件檢查還需要哪些條件
- 定位與取像:確保工件在有效視野與允許的位置範圍內,不能只測單次靜止樣品。
- 時間分配:把觸發、取像、驗證、傳輸及機構處置納入整站節拍,不只看單一運算時間。
- 工件對應:確認每筆結果對到正確序號或批次,尤其是連續送件與多碼工件。
- 失敗處理:No Read、品質 NG、通訊中斷與結果逾時各自要有隔離、停線或人工複核規則。
離線抽驗如何維持一致性
抽樣數量與頻率依品質計畫決定,不預設所有產品每批都抽固定件數。操作程序應規定放置方向、定位方式、配方、校正檢查、結果命名與異常升級。若不同操作員或不同站的結果不一致,先比較量測條件,再判斷製程是否改變。
是否同時設置線上與離線站,取決於產量、風險、現有品保流程與客戶要求。沒有通用的「必須買兩台」規則,也不應以法規名義代替採購評估。
四、報告、校正與電子紀錄管理
品質報告的交接清單
| 資料 | 建議檢查 |
|---|---|
| 識別資訊 | 產品、工單、批次或序號是否能與品質系統對應 |
| 量測依據 | 標準/方法、設定及允收值是否足以重建當時判定 |
| 設備與校正 | 設備識別、校正用品、狀態及檢查紀錄是否可追查 |
| 結果與影像 | 總評、個別參數、解碼資料及必要影像是否正確留存 |
| 異常處置 | 複測、重工、隔離與放行的理由及責任人是否有紀錄 |
日常校正與檢查依設備說明、校正用品狀態及廠內程序執行。不要把校正卡到期日、設備檢查頻率與外部校正服務混為同一件事,也不將「每年 ISO 17025 認證」當成每台驗證器一律適用的要求。校正追溯應核對實際證書、適用範圍與品質程序。
Part 11 不是一個檔案格式
FDA 的 Part 11 指引討論電子紀錄與電子簽章的適用範圍,需結合相關的基礎法規與實際紀錄用途判斷。輸出 PDF、加上時間戳或使用某品牌設備,本身不等於整套系統已符合 Part 11;也不能把所有檢查結果都直接宣稱必須採用同一種電子簽章或儲存架構。
品保與資訊人員應依適用要求確認系統驗證、權限、必要的稽核軌跡、資料完整性、備份及保存期限。VSK 可協助確認設備的資料輸出與介接需求;電子紀錄程序及法規符合性由客戶的品質、法規與資訊團隊共同確認。
五、導入評估與持續改善
採購前的五個檢查步驟
- 整理適用要求:列出器材與包裝層級、目標市場、發碼體系、客戶文件及品質門檻,確認文件版本。
- 整理代表樣品條件:提供條碼影像、尺寸、材質與標示方式,納入曲面、反光及正常製程變異;不要只使用理想樣品。
- 評估工作方式:決定需要產線逐件驗證、離線抽驗或多項視覺檢查,再確認光學、治具、操作與介接。
- 訂定驗收:將資料比對、品質結果、重複性、節拍、報告及異常處置分開測試,明列設備與系統整合責任。
- 建立維運程序:完成換線、權限、校正檢查、配方版本、紀錄保存及異常升級流程,追蹤導入後的結果。
效益應使用廠內可追溯資料評估,例如人工核對工時、品質失分分布、重工、漏攔與客訴。將原始基線、統計期間及改善條件寫清楚,不以設備上線就保證通過稽核、避免所有召回或在固定週數內達到某一等級。
需要選型時,帶著上述條件與 VSK 工程師討論即可。可先看醫療器材視覺應用、條碼驗證器比較及本站型錄下載;已有明確型號者直接由產品頁進入規格與詢價。
資料來源與適用範圍
- FDA UDI Basics:UDI 形式、資料庫及適用例外的官方說明。
- GS1 DataMatrix Guideline:應用標準需指定品質方法與最低允收條件;實際規格仍核對當期 GS1 General Specifications。
- FDA Part 11 Scope and Application:電子紀錄適用範圍,不作通用保存年限表。
- Cognex 產品來源:475V 中文在線驗證型錄;475VS EN DM475VSDS-02-2025/TW DM475VSDS-03-2025;8072V DSDM8070V-02-2025-EN;7905V IS7905VDS-02-2025-EN。型錄與設備諮詢均由 VSK 站內入口承接。