相關示範影片:查看 機器視覺條碼讀取與生產履歷追蹤|工業 DataMatrix 條碼辨識方案 完整介紹
汽車條碼追溯的工作,是把零件、製程結果與出貨資料正確連接。導入前應先釐清客戶要求追到單件、批次還是原料爐號,再決定識別內容、標示方式、讀取站與品質驗證站;不是先選相機,再補追溯規則。
本指南整理 IATF 16949 品質管理情境下的追溯規劃、DPM 標示與驗收文件,涵蓋識別規則、工位配置、資料介接及日常管理,供工程與品保人員共同建立需求。
IATF 16949 與條碼追溯的關係
IATF 16949 是汽車業品質管理系統標準。識別與可追溯性的實際做法,須結合適用的標準條文、客戶特殊要求及產品風險;不能把「所有零件必須逐件 DPM」「所有供應商一律需要同一等級條碼」當成通用規定。是否需要認證,以及認證範圍,應由品質管理負責人依客戶與認證要求確認。
條碼是資料載體。即使每個碼都能讀取,若系統沒有記錄重工、換料、工序或出貨批次,仍可能無法追出受影響產品。規劃時應同時檢查三個層次:
- 識別:這個編號代表單件、批次、容器或整車?資料格式與重複碼處理是否有規則?
- 關聯:零件經過組裝、拆解、返修後,父子件及批次關係是否仍可追查?
- 紀錄:查詢者能否連到工序、量測結果、異常處置及出貨對象,而不只是看到一串條碼文字?
品質工具的用途也應分開:APQP 著重先期規劃,PPAP 對應生產件批准,FMEA 分析風險,SPC 觀察製程變異,MSA 評估量測系統。條碼讀取紀錄或驗證報告可提供相關資料,但不能單獨取代這些程序。
先建立識別與驗收條件表
在討論設備前,建議由製程、品保與資訊人員共同確認下表。將客戶圖面或規範的版本記在表單上,避免不同部門依不同門檻驗收。
| 項目 | 應確認內容 | 影響的工程決策 |
|---|---|---|
| 追溯單位 | 單件序號、批號、爐號、包裝或容器識別 | 資料長度、碼制、重複碼與重新標示規則 |
| 標示與表面 | 貼標、噴印、雷射、針點;材質、曲面、反光及後續表面處理 | 照明、取像角度、固定方式與驗證方法 |
| 識讀條件 | 碼尺寸、最小模組、位置公差、工作距離與線速 | 視野、鏡頭、觸發、曝光與多相機需求 |
| 品質要求 | 採用標準及版本、最低等級、孔徑、波長、照明、抽驗方式 | 驗證器配置、設定、校正與報告格式 |
| 資料與處置 | 工單、設備、時間、批次與結果的對應;No Read、重複碼及 NG 流程 | PLC/MES 介接、例外處理、資料留存與查詢 |
條碼品質標準與最低等級如何確認
讀取成功與品質驗證是不同任務。讀取器提供解碼結果;驗證器在指定量測條件下產生品質等級與診斷資料。製程若要提交標準化品質報告,應另外確認驗證方法,不能用某一台讀取器成功讀碼推論已通過品質驗收。
| 資料類型 | 應查閱的要求 | 不能省略的條件 |
|---|---|---|
| 一維印刷條碼 | ISO/IEC 15416 及客戶應用規範 | 碼制、尺寸、量測孔徑與光源條件 |
| 二維印刷條碼 | ISO/IEC 15415 及相應符號、應用規範 | 最小模組、靜區、標準版本與最低等級 |
| DPM 直接零件標識 | ISO/IEC 29158 及客戶指定方法 | 照明角度、表面狀態、定位與適用配置 |
| 汽車零件識別格式 | 客戶圖面、SOR、特殊要求及適用的 AIAG 文件 | 資料欄位、標示位置與版本適用性 |
AIAG B-4 的官方書目說明其範圍為汽車零件識別與追蹤,列有 Code 39、Code 128、Data Matrix 及 QR Code 等建議碼制。書目本身不是所有車廠共同的 B 級或 C 級門檻;實際最低等級仍須核對客戶指定文件。
驗收應寫完整條件,而非只有一個字母。例如,當客戶要求「最低 B 級」時,還需確認是哪個標準版本、哪種照明、孔徑與材料狀態。新打標、清洗後、塗裝後與最終出貨是否分別檢查,也應納入流程。設備可產生品質報告,不代表設備供應商替客戶決定合規門檻。
VIN、DataMatrix 與 DPM 不應混為同一分類
VIN 是車輛識別資料,DataMatrix 是二維碼制,DPM 是直接在零件上標示的方法;雷射與針點則是製作標記的製程。這些概念可以同時存在,但不是互斥的四種條碼。把資料、碼制與製程分開,才能選出適當的讀取或檢測工具。
| 工作內容 | 需要取得的結果 | 規劃重點 |
|---|---|---|
| 人眼可讀字元辨識 | 文字內容及與工單資料的比對 | 另評估 OCR/OCV 工具,不假設條碼讀取器必有文字辨識功能 |
| 標籤 DataMatrix 讀取 | 解碼資料、讀取成功與資料一致性 | 標籤尺寸、位置變動、速度與資料介接 |
| 金屬或塑膠零件 DPM 讀取 | 直接標記的資料內容 | 表面紋理、反光、曲面、標記深淺及照明方向 |
| 條碼品質驗證 | 指定標準下的品質等級與報告 | 量測條件、校正狀態、允收值與樣品定位 |
文字辨識成功不能取代條碼資料檢查,條碼資料正確也不代表標示位置、印字內容或外觀合格。若同一站有多項檢查,應在驗收清單中逐項定義輸出與失敗處理。
不同供應鏈層級要保留哪些關聯
以下是需求盤點方向,不是依 Tier 層級自動套用的強制規範。相同層級的供應商,也可能因零件風險、客戶及製程而有不同要求。
| 供應情境 | 常見追溯問題 | 建議確認的資料關聯 |
|---|---|---|
| 整車與模組組裝 | 某一批異常零件裝到哪些產品? | 整車/模組識別、父子件序號、裝配時間、站別與放行結果 |
| 總成製造 | 返修或替換零件後,紀錄是否仍完整? | 原件與替換件、返修工序、重新檢驗與版本記錄 |
| 零組件加工 | 熱處理、清洗或塗裝後是否仍可讀? | 單件/批次、製程批號、處理前後識別與品質結果 |
| 原料與半成品供應 | 分批出貨後能否追到原料來源? | 爐號/原料批號、拆分批次、容器與出貨紀錄 |
依工作任務選擇讀取器或驗證器
先區分「取得資料」與「量化品質」,再比較設備。一般 DataMan 讀取器與 DataMan 475V 驗證器不可因同屬一個品牌,就被當成同一規格層級的替代品。
| 需求 | 站內設備入口 | 採購前應核對 |
|---|---|---|
| 固定工位條碼讀取 | DataMan 280、DataMan 380、DataMan 470 系列讀取器 | 實際型號、視野、模組尺寸、光學配置與讀取節拍 |
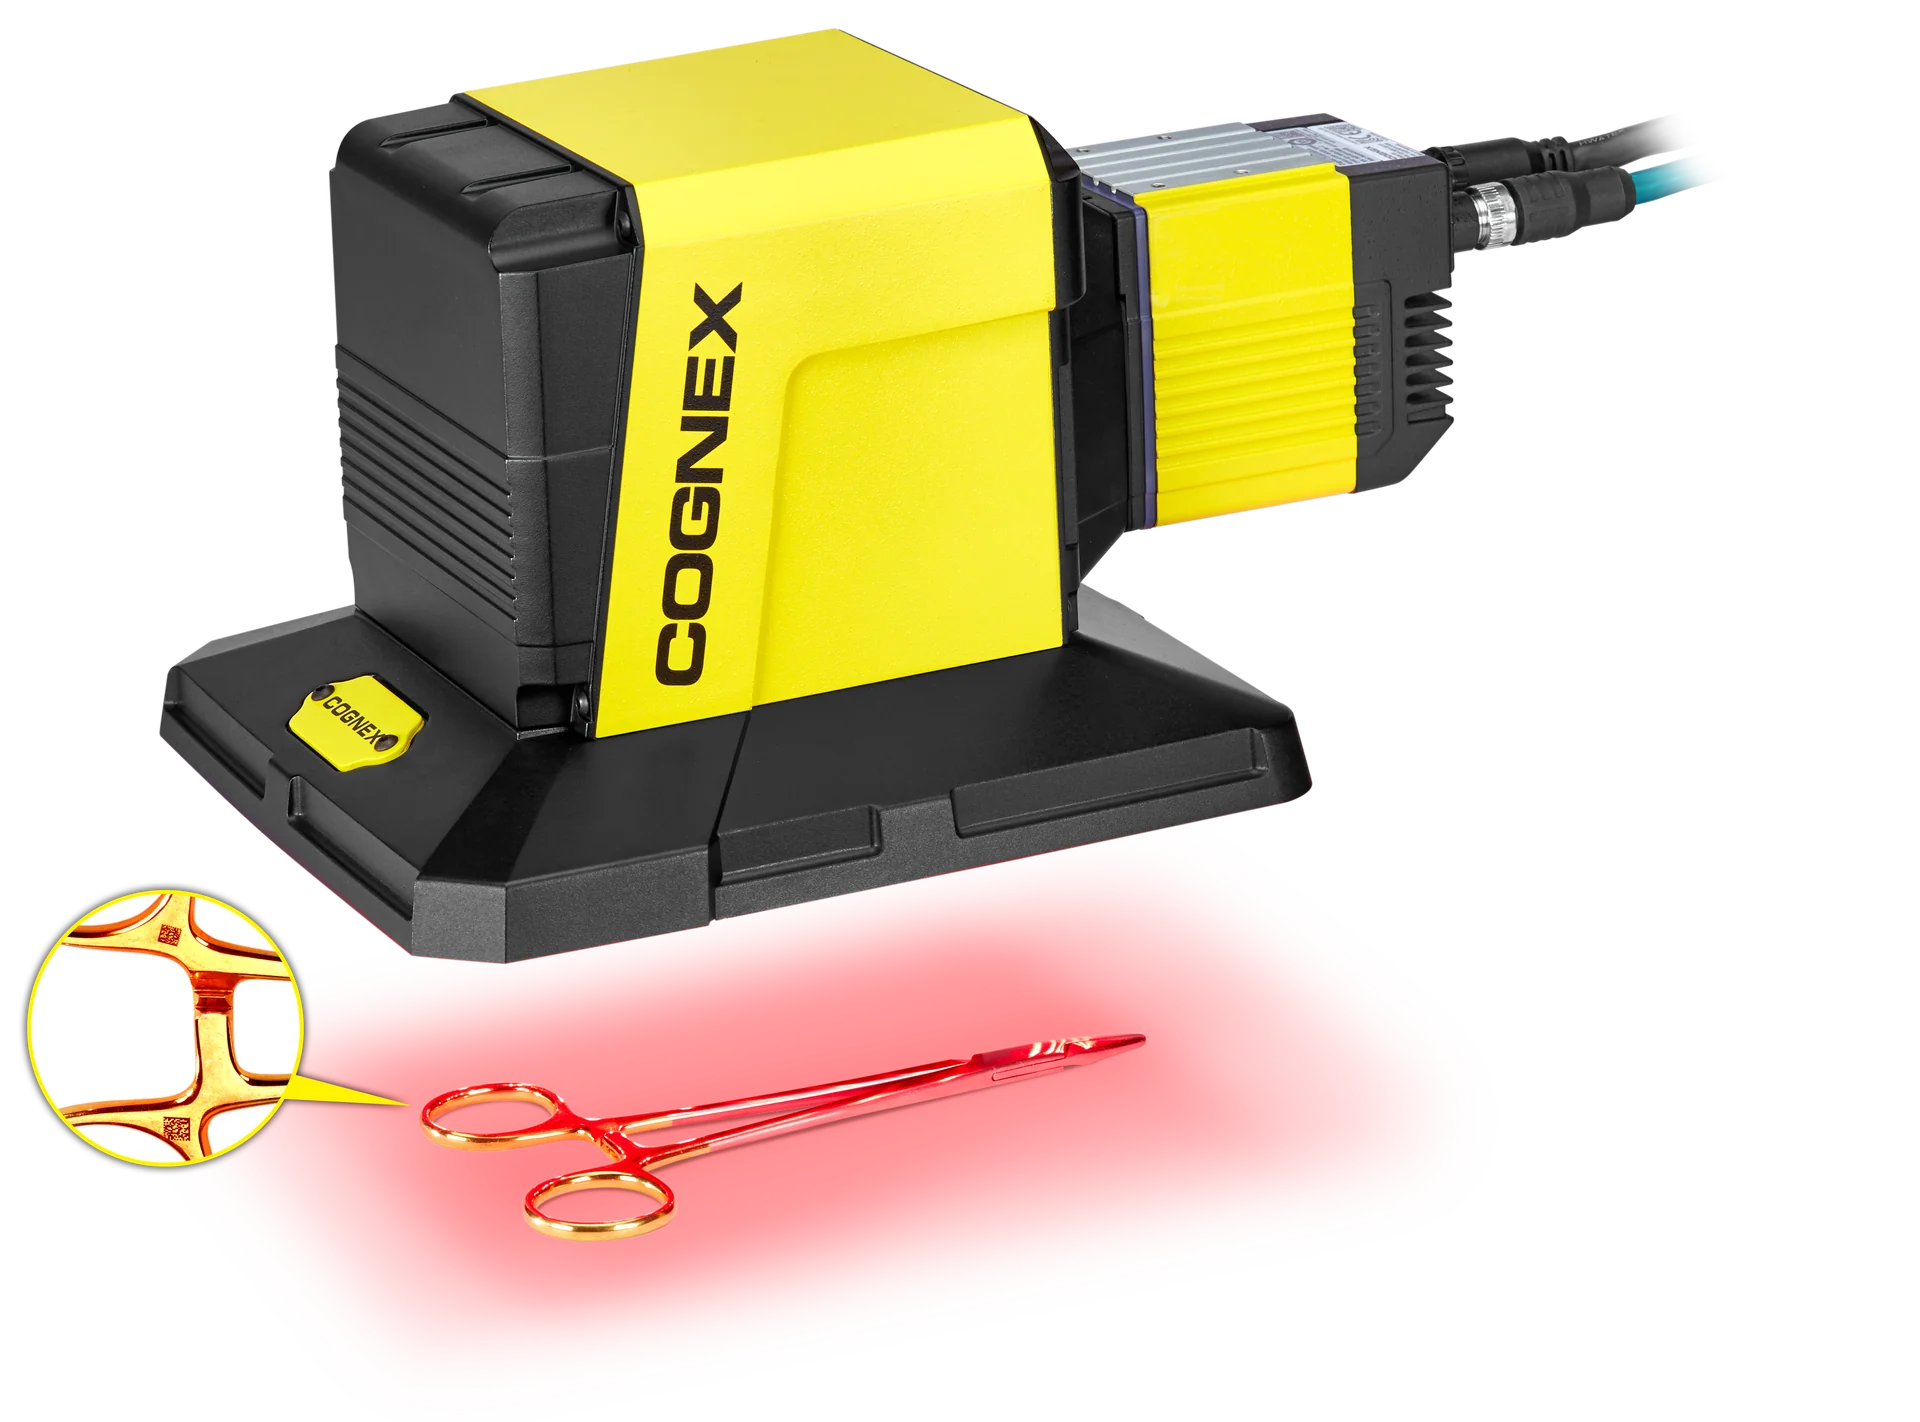
| 產線條碼品質驗證 | DataMan 475V 線上條碼驗證器 | 工件定位、觸發、驗證時間、結果對應及 NG 處置 |
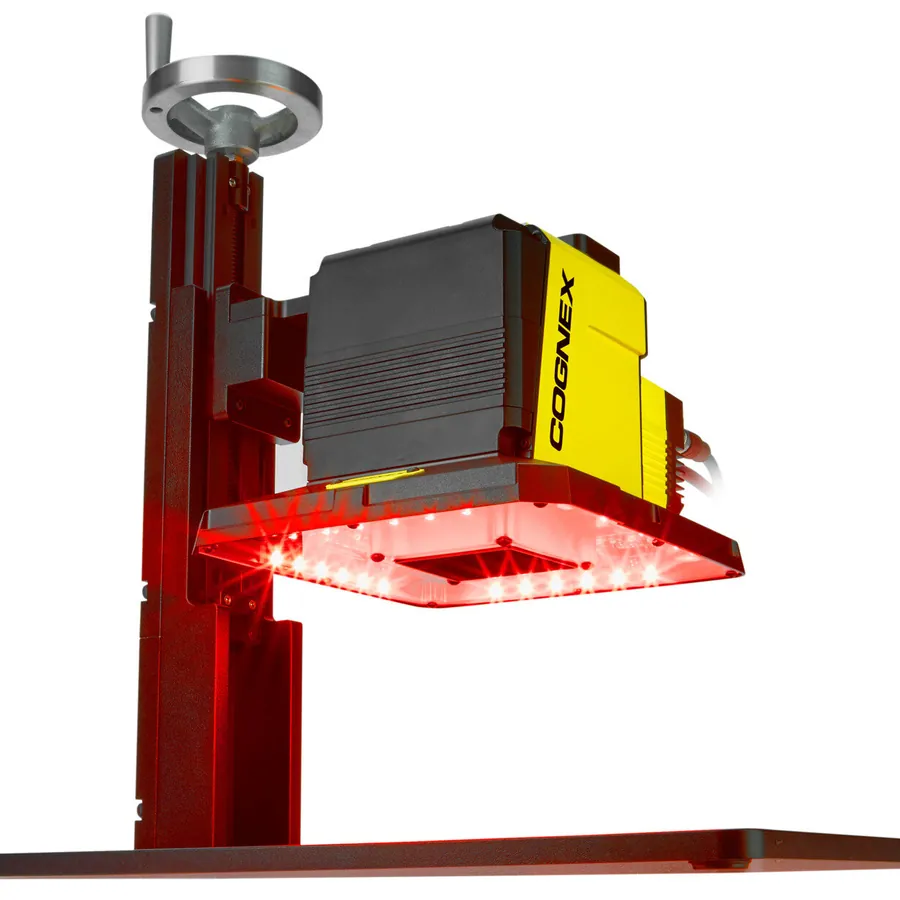
| 固定工作站離線驗證 | DataMan 475VS 離線條碼驗證器 | 標籤/DPM/HD 配置、樣品放置、對焦與抽驗流程 |
| 零件 DPM 手持驗證 | DataMan 8072V 條碼驗證器 | 標記材質、模組尺寸、照明及操作重複性 |
本表是應用入口,不代替各型號規格表。完整驗證器差異與選型條件請看條碼驗證器比較;型錄集中在VSK 下載專區。特殊表面或小碼應依實際光學配置評估,不以「旗艦」「高解析」代替視野與模組尺寸的核對。
汽車條碼追溯導入六步驟
- 盤點要求:整理客戶文件、追溯單位、碼內容、標示方式與既有失敗紀錄,確認誰負責品質門檻。
- 整理代表條件:提供正常與異常條碼影像,記錄材質、尺寸、表面處理、位置變化與線速。樣品應涵蓋製程變異,不只挑最容易讀的一件。
- 界定檢查任務:分開解碼、內容比對、品質驗證與文字/外觀檢查,訂出各項結果與允收條件。
- 規劃介接:確認 PLC/MES 通訊、觸發訊號、工件識別及結果回傳;依實際配置列出設備與系統商責任。
- 驗證異常處置:檢查 No Read、重複碼、資料不符、品質 NG、斷線與結果逾時時的處理,不只測正常解碼。
- 建立日常管理:定義配方版本、校正檢查、換線、資料查詢、備份及權限;依客戶品質計畫安排定期複核。
工時與驗收條件應依專案確認。線速、定位、光學條件及後段控制會共同影響實際覆蓋率;把驗證器裝上產線,不等於已完成逐件結果綁定與不良品攔截。
稽核資料要能回答哪些問題
| 查詢目的 | 應能串起的資料 | 實務檢查 |
|---|---|---|
| 圈定受影響批次 | 原料、製程、成品與出貨對象 | 用一筆已知異常反查,確認拆批、併批與返修紀錄未中斷 |
| 證明檢驗條件 | 標準版本、配方、設備與校正狀態 | 歷史結果能否還原當時設定,而不是只看到最新配方 |
| 確認異常處置 | 失敗結果、工件位置、隔離/重工與放行 | 結果逾時或斷線時,是否有明確停線或隔離規則 |
| 觀察製程變動 | 品質參數、批次、標示設備與時間 | 區分打標品質變動與取像/定位變動,避免錯誤調整製程 |
資料保存期間、權限與備份方式應依適用要求及客戶品質系統定義。設備輸出的報告只是證據鏈的一部分,仍需可靠地連到工件、批次與處置紀錄;不預設所有機型或軟體都自動提供相同的稽核功能。
預算與效益如何評估
預算宜拆成設備、光學與治具、控制介接、資料管理、導入驗收及後續維護。讀取站、品質驗證站及人工複核站的工作不同,不能只以相機價格比較方案。
- 設備與工位:讀取或驗證數量、視野、安裝空間、防護、觸發與工件定位。
- 系統介接:通訊協定、現有 PLC/MES、序號對應及不良品處置。
- 維運:換線設定、操作訓練、校正用品、定期檢查與資料保存。
- 可量測效益:以廠內實際重工、人工核對、No Read、漏攔與客訴資料建立基線,再比較導入後結果。
不預設增加驗證站一定占固定預算百分比,也不承諾固定回收期。需求評估時,把現況成本的計算方式與改善目標一併提供,才能得到具有比較意義的方案。
需求評估與文件來源
與 VSK 工程師討論時,請提供條碼照片、材質、最小模組或碼尺寸、線速、工件定位及客戶驗收文件。若已確定設備型號,可直接進入產品頁查閱規格與詢價;若仍在比較驗證方式,先用機型比較頁整理需求。
汽車產業視覺應用|條碼驗證器比較與選型|與 VSK 工程師討論
- IATF 官方 FAQ 與解釋文件:供品質管理人員核對適用解釋;客戶要求仍須依契約文件確認。
- AIAG 包裝與標示標準書目:B-4 的範圍為零件識別與追蹤;未將書目摘要當成完整條文。
- 產品功能依 Cognex DataMan 475V 中文在線驗證型錄、475VS EN DM475VSDS-02-2025/TW DM475VSDS-03-2025 及 8072V 型錄核對。完整產品資料與型錄入口留在 VSK 站內。