重點摘要 · 一分鐘看懂本案 重點摘要
- 場景:IATF 16949 認證汽車安全件 Tier 1 廠(剎車卡鉗 / 轉向節 / 馬達定子),雷射 DPM 在金屬殼直接刻碼追溯
- 痛點:打標當下 OK,但金屬殼經氧化 / 塗層 / 磨損後下游讀取率掉到 70-75%,整車廠 Tier 1 追溯系統失效、客訴頻發
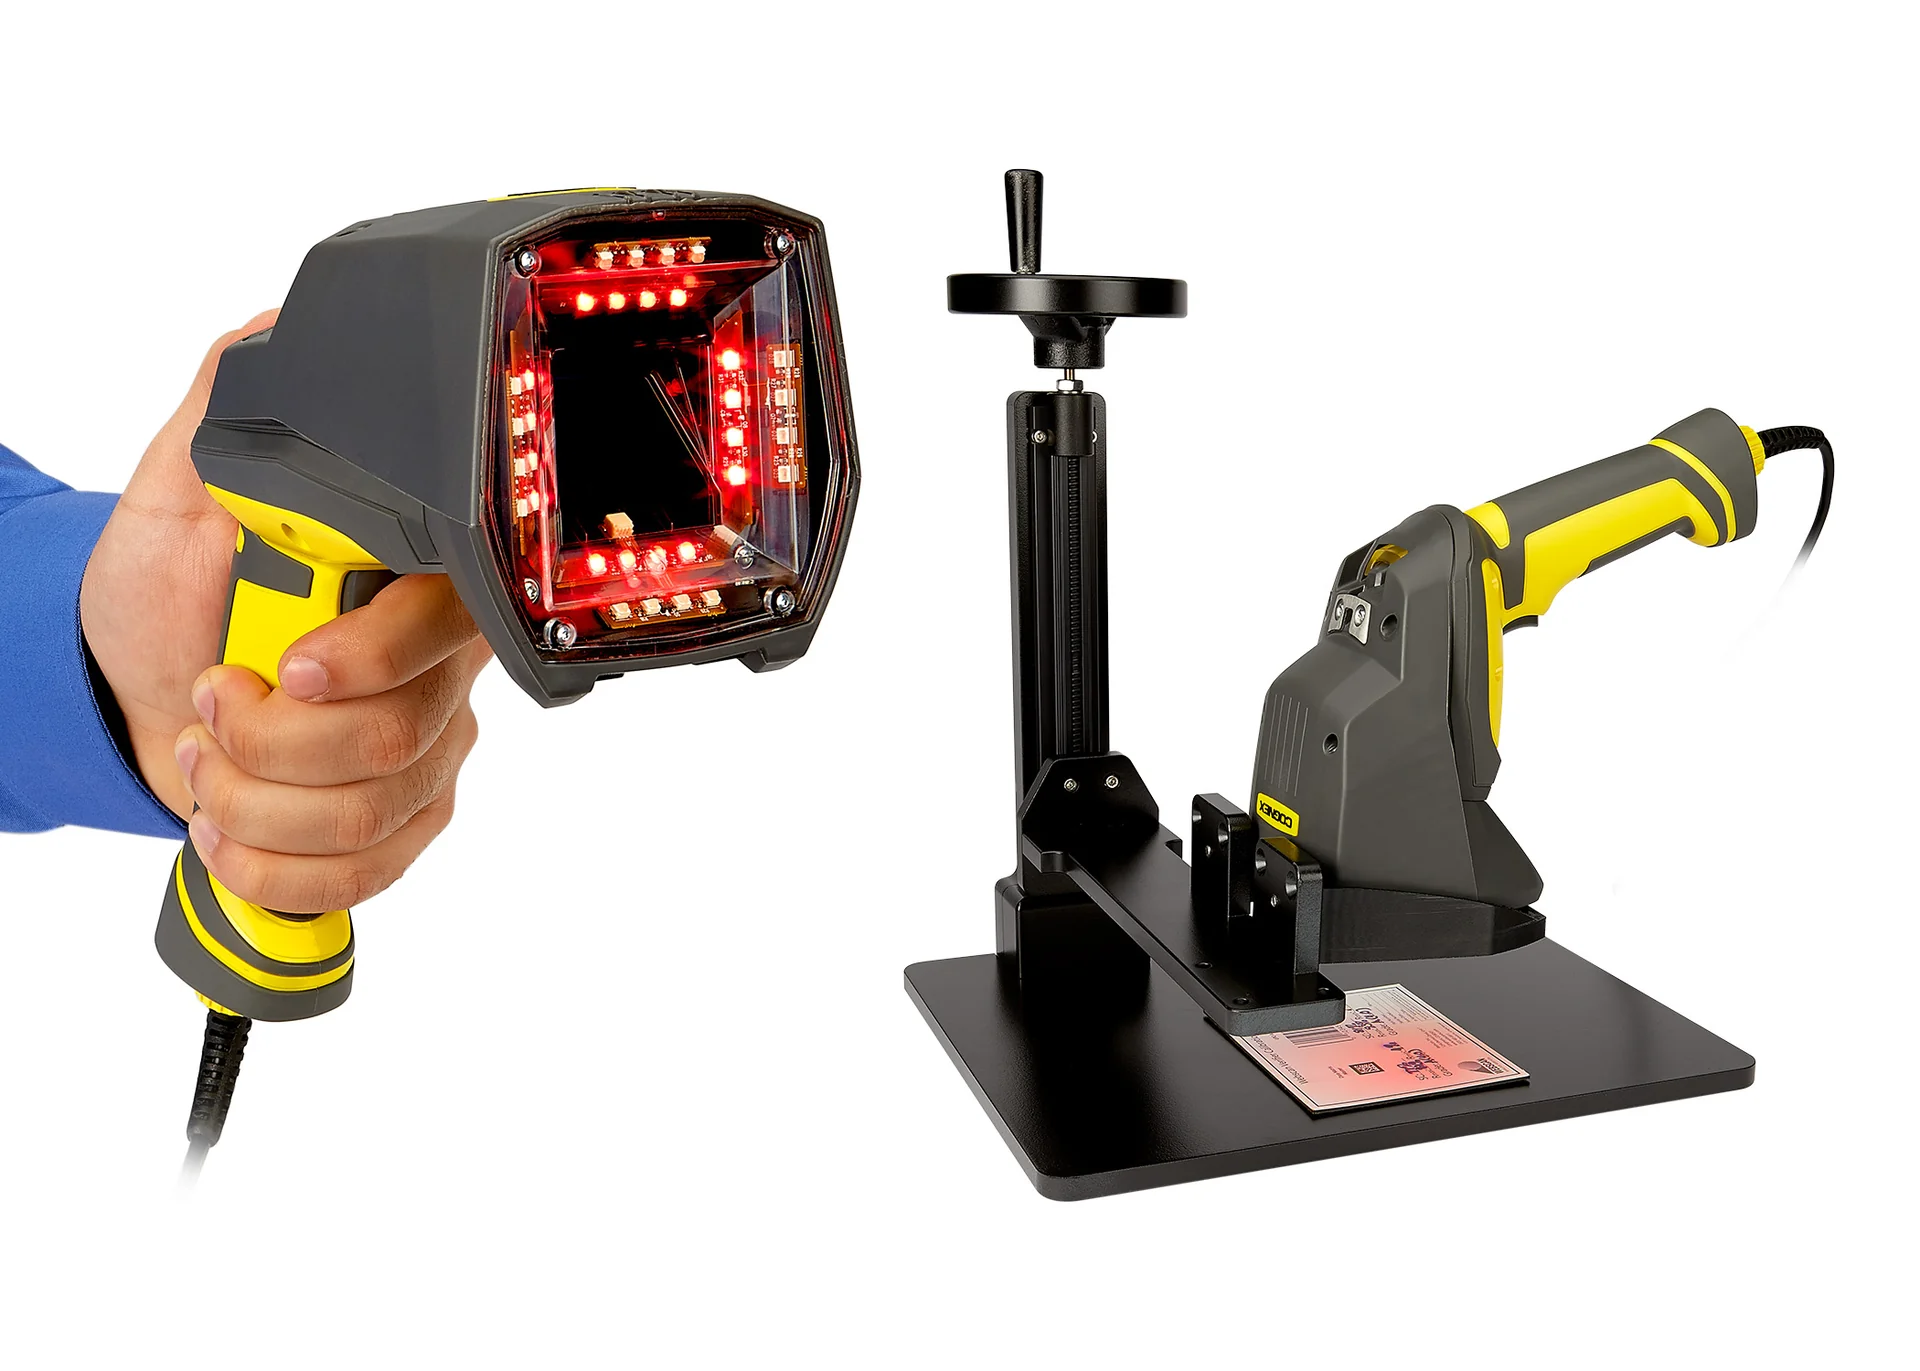
- 方案:Cognex DataMan 8072V 手持式 DPM 驗證器 + 內建 30° / 45° / 90° 三角度照明 + ISO/IEC TR 29158 八項參數全項評等
- 關鍵成效:下游讀取率 70-75% → 98%+、DPM 評等 C/D 升 A/B、追溯失效率降 85%、主機廠客訴消除 80%
- 關鍵決策點:DPM 必須在打標站當批驗證、不能等下游讀取失敗才查;Cell Contrast / Axial Non-Uniformity / Fixed Pattern Damage 為汽車件最常 Fail 三項
ℹ 資料說明:本案例 A 廠 / B 廠等為代號標示,KPI 數字為類似專案的典型成效範圍,實際依專案有所差異;資料來源:Cognex DataMan 8072V 全球應用案例。如需細部資料,請聯絡 VSK 業務。
客戶背景
A 廠(汽車零件業):IATF 16949 認證的 Tier 1 / Tier 2 零件廠,供應主機廠剎車卡鉗、轉向節、馬達定子等安全件,量產規模年均數百萬件等級。產線特性 200-1,500 件/小時,視零件複雜度而定。品質壓力包含主機廠對品質零容忍、一旦客訴可能整廠抽檢與 PPAP 重審;DPM 追溯失效會導致召回查證困難。法規 / 規範要求涵蓋 IATF 16949 汽車品質管理體系、ISO 9001 § 8.5.2「標示與可追溯性」、PPAP 樣品認可、ISO/IEC TR 29158 DPM 條碼驗證、AIM DPM 規範。
汽車安全件 DPM 追溯的核心需求:
- 打標站當批驗證:每批雷射打標完成立即驗證,不能等下游讀取失敗才查
- ISO/IEC TR 29158 全項評等:依適用標準逐項評等,最低放行等級由客戶規範確認
- 長期讀取率保證:考量氧化 / 塗層 / 磨損後仍須 98%+ 讀取率
- IATF 16949 audit trail:驗證報告 PDF / CSV 含參數評等 + 影像 + 時間戳記
- 跨站位走測:工程師需手持驗證器到各站位驗證(不限固定式產線)
長期使用後氧化 / 防鏽塗層 / 運送磨損導致下游讀取率掉到 70-75%,整車廠 Tier 1 追溯系統失效,需要在打標站立即驗證 DPM 品質符合 ISO/IEC TR 29158。
系統配置
本案採用 Cognex DataMan 8072V 手持式 DPM 驗證器,配合打標站工程師走測,完整配置如下:
- 驗證器主機:Cognex DataMan 8072V(手持式 DPM 直接零件標記驗證器)
- 光學設計:同軸光 + 30° / 45° / 90° 多角度 LED(依 ISO/IEC TR 29158 + AIM DPM 規範)
- 通訊介面:USB / RS-232 / Bluetooth 連 PC 驗證軟體(產線 100% 即時驗證請改用固定式 DataMan 475V-DPM / 475V-Label 走 PROFINET / EtherNet/IP)
- 報告輸出:PDF / CSV 驗證報告含完整 ISO/IEC TR 29158 8 大參數評等與影像
- 影像追溯:NG 影像自動歸檔含批號、時間、檢測值,符合產業稽核要求
ISO/IEC TR 29158 八大評等參數:
- Cell Contrast:模組對比度(汽車件最常 Fail,反映打標深度)
- Cell Modulation:模組調變度(反映打標一致性)
- Axial Non-Uniformity:軸向不均勻(X/Y 對稱性,打標機定位精度問題)
- Grid Non-Uniformity:網格不均勻(模組位置偏移)
- Fixed Pattern Damage:固定圖案損傷(Finder Pattern / Clock Track 損傷)
- Decodability:可解碼性
- Minimum Reflectance:最小反射率
- Unused Error Correction:未用錯誤校正
商業價值
- 下游讀取率躍升:70-75% → 98%+(+23-28 pp),追溯系統不再失效
- DPM 評等等級提升:C/D 級(不穩定) → A/B 級(穩定),ISO/IEC TR 29158 達標
- 主機廠客訴消除:< 1 件/季,PPAP 過件率提升
- 打標機參數調整的診斷參考:每批驗證可提供品質變化線索,雷射與對焦成因另行確認
- ROI 回收:依產線複雜度與整合範圍而定,可依您的實際數據提供試算依據
汽車 DPM 驗證的失敗模式分析
汽車 DPM 雷射打標品質的失敗模式可歸為四類。第一,打標/成像對比不足 — Cell Contrast 偏低時需檢查對比與照明,再評估表面處理/磨損後的品質,不能由單項參數保證6–12個月後的讀取表現;需在打標站即時驗證,Cell Contrast 的門檻與耐久要求依客戶規範確認。第二,打標機定位漂移 — Axial Non-Uniformity 超標,X/Y 軸對稱性差,需結合影像與工件排查成因,不能只從評等推定機構磨損;校驗頻率依使用情況與 QA SOP 確認。第三,Finder Pattern / Clock Track 損傷 — 防鏽塗層 / 噴砂後 Fixed Pattern Damage 升高;需設計時考慮 DPM 位置避開磨損區域。第四,光學配置錯誤 — 同軸光 / 角度光選擇錯誤會影響評等結果;需求評估階段需以工件樣本(含塗層 / 氧化模擬樣品)驗證。
降低失誤的工程實務:打標站每批抽 5-10 件驗證(IATF 16949 建議);雷射打標機季 / 半年校驗;DPM 位置避開後續加工 / 磨損區域。
為什麼選擇 Cognex PSI 系統整合商
DPM 驗證的成敗,遠超過「驗證器規格表上的數字」。VSK 威視康累積在台灣汽車 / 製藥 / 製造業 10 年以上的整合經驗中,反覆觀察到三個關鍵失敗點:第一,沒在打標站當批驗證,產品出廠後才發現下游讀不到。第二,光學配置(同軸 vs 角度光)沒依工件實機拍樣,評等數據與實況脫節。第三,視覺與雷射打標 / 機構 / 防鏽 / 塗裝工程分工模糊。Cognex PSI 認證的訓練重點,正是上述三項。
導入後的服務模式:VSK 設備保固 1 年(自出貨日起算),教育訓練依專案客製。
相關常見問題(連到完整解析)
- 機器視覺方案投資成本? — 設備、整合、ROI 試算指引
- Cognex 視覺系統導入要多久? — 2-12 週分階段時程詳解
- VSK 設備保固與服務範圍? — 保固 1 年、原廠送修、技術支援細節
- 視覺系統 PLC 整合? — PROFINET / EtherNet/IP / Modbus / OPC UA 通訊配置
與威視康技術團隊聯繫
您的視覺檢測需求由威視康技術團隊接手|電話 +886 2-8809-3200|線上聯絡|查看完整 Cognex 產品線
延伸閱讀
- 同軸光 Coaxial Light
- DataMan 475VS 醫材 UDI 驗證案例
- DataMan 475V 製藥 PTP ISO/IEC 15415 案例
- 汽車電子機器視覺應用完整指南
- Cognex 機器視覺完整導論
本案例涉及之 汽車零件 DPM 條碼驗證、Cognex DataMan 8072V 手持式驗證器、ISO/IEC TR 29158、AIM DPM 規範、IATF 16949 追溯相關方案,VSK 威視康可依現場提供 Cognex 設備選型建議。DPM 驗證導入請來電 +886 2-8809-3200。