工作方式
工作方式與連接介面
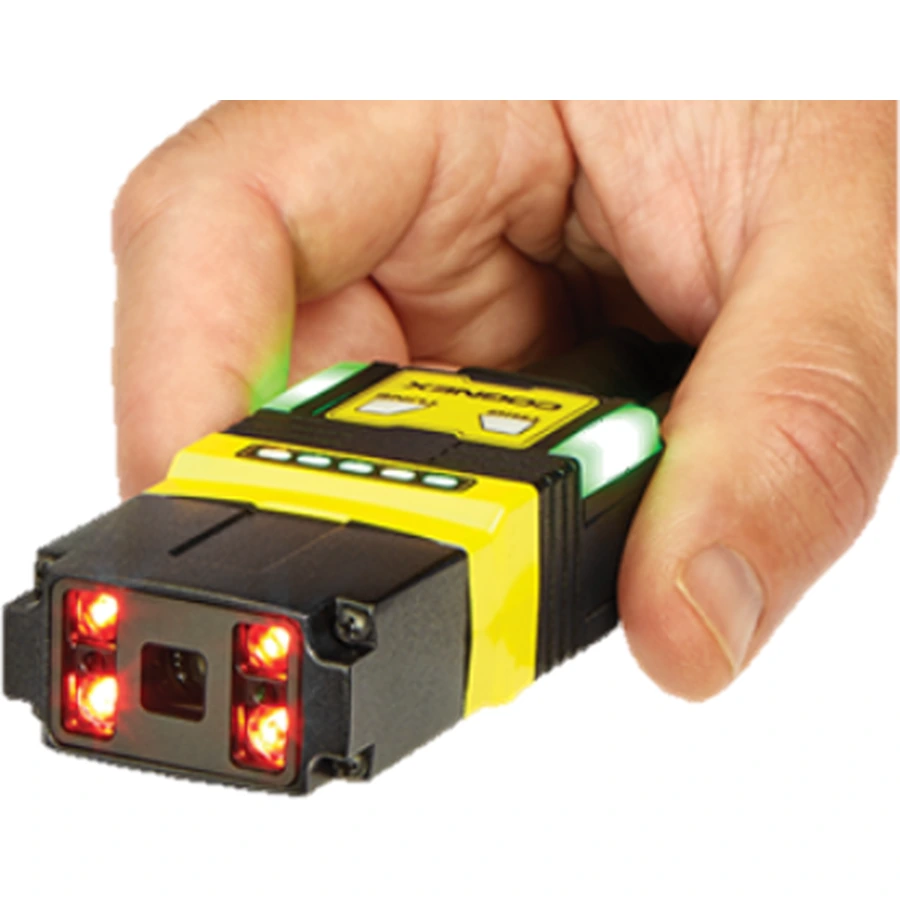
先問樣品在哪裡被驗證,再問設備如何連線。手持形態能影響操作可達性,USB/Ethernet 則是連接條件,這兩件事不同。8072V 的原廠型錄列有可調式支架選項;固定工作站也不必因為操作方便就自動排除手持形態。
技術指南|機型比較
比較 DataMan 475V、475VS、8072V 與 In-Sight 7905V 的工作方式、光學配置及檢查任務,依應用條件篩選候選機型。
選擇驗證方式、標記類型與檢查任務,檢視候選機型及配置確認事項。未知條件可保留為「未確定」。
選擇應用條件後,即時顯示候選機型與配置確認事項。使用選型工具無須填寫聯絡資料。
條碼種類、最小模組尺寸、外框與靜區、表面狀態,以及客戶指定的量測與驗收要求。
本工具依型錄定位篩選機型。最終配置需核對樣品及量測條件;ISO 品質評等須由驗證設備取得。
依目前條件詢價 →依原廠資料比較。工作方式、光學範圍與額外檢查任務,是縮小候選範圍的三個重點。
顯示完整比較表
手機可左右滑動表格;完整內容不需登入。
| 判斷項目 | DataMan 475V | DataMan 475VS | DataMan 8072V | In-Sight 7905V |
|---|---|---|---|---|
| 選型起點 | 在線品質驗證 | 離線工作站與抽驗 | 手持形態 DPM 查驗 | 驗證並行 OCR/位置量測 |
| 配置分支 | 依條碼與在線工作條件確認 | Label/DPM/HD | 標準/HD;版本須核對 | Label/DPM;整合任務先確認 |
| 視野(依配置) | 依產品頁配置核對 | 80×60/35×29/11×9 mm | 標準型 27×20 mm;HD 版本待核對 | 依對應配置確認 |
| 最小模組:不是整個碼的寬度 | 查看對應產品配置 | 6/3.75/1 mil,分別對應三配置 | 標準型 6 mil;其餘配置先核對 | 依對應配置確認 |
| 標記與照明 | 需要依所選配置確認 | Label 45°;DPM/HD 有 30°、45°、90° 選項 | 30°、45°、90° 選項 | 英文型錄列多種照明配置 |
| 符號支援提醒 | 按對應配置及軟體確認 | 1D/2D 清單依 Label/DPM/HD 不同 | 型錄列 Data Matrix/QR;不外推至 1D | 英文型錄依 Label/DPM 分列 |
| 結果判斷共同原則 | 先確認驗收標準、量測條件與報告用途 | 先確認驗收標準、量測條件與報告用途 | 先確認驗收標準、量測條件與報告用途 | 先確認驗收標準、量測條件與報告用途 |
| 額外工作重點 | 觸發、結果通訊及異常處置流程 | 樣品呈現、對焦、PDF/HTML 紀錄 | 操作可達性、照明與線纜安排 | 文字/位置檢查與驗證工作配置 |
| 最終配置需確認 | 材質、條碼尺寸、量測要求及工作方式 | 材質、條碼尺寸、量測要求及工作方式 | 材質、條碼尺寸、量測要求及工作方式 | 材質、條碼尺寸、量測要求及工作方式 |
工作方式影響架構,表面影響照明,尺寸影響光學,驗收要求決定報告的判讀方式。
工作方式
先問樣品在哪裡被驗證,再問設備如何連線。手持形態能影響操作可達性,USB/Ethernet 則是連接條件,這兩件事不同。8072V 的原廠型錄列有可調式支架選項;固定工作站也不必因為操作方便就自動排除手持形態。
材質與標記
印刷在平面紙張、雷射刻在反光金屬、針點標記在曲面上,即使都是 Data Matrix,照明和表面條件也不同。DPM 選型應先看標記與表面,品質驗證應另行核對量測條件。475VS DPM/HD 與 8072V 都有多角度照明選項,但實際配置仍需核對。
尺寸與光學
模組尺寸與整個條碼大小是兩個不同數值。模組決定取像細節的要求,完整符號與靜區則要能落在可用視野。475VS HD 雖可處理型錄列的細小模組,視野卻比 Label 小;大型標籤需優先核對完整符號與靜區能否落在視野內。
標準與驗收
報告中的標準、照明、孔徑、校正與設定應和客戶要求一起確認。供應商與客戶量測結果不同時,應先比對量測設定與個別品質參數。GS1 指出最低品質要求依應用而異;最低驗收等級應依實際產品及客戶規範確認。
從標籤、零件標記到產線驗證,看看哪些條件會改變配置選擇。以下為典型需求示例。
先將條碼符號、尺寸、印刷方式及客戶要求列清楚,再確認抽樣與樣品定位方式。固定 QC 工作站可從 475VS Label 的視野與最小模組限制開始評估;曲面或反光材料不能僅因「印刷」兩字就排除其他配置。
評估項目包括完整條碼連同靜區是否放得進視野、最小模組能否符合規格,以及報告如何對應批次。
DPM 反差與表面狀態和紙張標籤不同。固定位置可比較 475VS DPM/HD;需要接近零件凹入位置或調整操作方式,可比較 8072V。適用性需依材料表面與光學條件確認。
先確認標記方式、表面、模組尺寸及客戶量測條件。若需同時讀取文字或檢查尺寸與位置,可將 In-Sight 7905V 納入比較,並一併核對視野、照明與工作距離。
從 475V 在線定位開始,檢查每件工件的位置、距離與觸發穩定性;若還有 OCR/位置檢查需求,同時評估 7905V。此處不替未完成條件核對的產線承諾速度或覆蓋率。
驗證器輸出結果、PLC 判斷、停線或剔除機構、報告保存是不同工作。把介面與責任邊界列出,才能討論完整導入範圍。
除型號規格外,也需確認驗證頻率、結果時效與人員配置。
手機可左右滑動表格;完整內容不需登入。
| 評估項目 | 建立廠內驗證工作站 | 委外檢測 |
|---|---|---|
| 驗證頻率 | 定期抽驗、製程調整或出貨前的持續需求 | 偶發送樣或特定批次要求 |
| 結果時效 | 須配合廠內作業與製程回饋 | 可配合送樣與外部檢測作業時間 |
| 人員與量測管理 | 需安排操作、校正及紀錄管理 | 需確認外部報告範圍與客戶接受條件 |
| 費用評估 | 設備、配件、人員、校正與維護 | 送樣頻率、樣品數量及檢測費用 |
若每批或每次製程變更都需要驗證,廠內工作站可依既定流程取得結果。若僅有單次送樣需求,應先確認所需報告範圍及後續頻率。設備與委外方案的成本比較需使用實際採購、操作及送樣資料;未取得資料前,不宜預設回收期。
建立廠內驗證能力時,可與 VSK 工程師討論工作站配置;若以外部報告作為驗收依據,請先核對客戶指定的檢測範圍與接受條件。
選型、規格與報告的邊界說清楚,才有辦法做可靠的採購判斷。
475V 與 475VS 的主要選型區別為在線與離線驗證流程。先確認工件是否在產線上驗證,以及能否在固定工作站定位樣品,再核對實際配置與量測條件。
固定桌面工作站可先比較 475VS 的 Label、DPM、HD;需要手持形態接近零件、處理 DPM 碼或不同操作位置時,可納入 8072V。仍需確認符號、視野與最小模組,8072V 的連接方式須依 USB/Ethernet 介面規格規劃。
可將 In-Sight 7905V 納入比較。它整合條碼品質驗證、OCR 文字讀取及尺寸量測工具,可在同一套系統中執行條碼驗證與視覺檢查。選型時需一併確認文字與條碼的位置、取像範圍及產線節拍,再核對適用配置。
需同時比較視野、最小模組尺寸、景深、照明及工作距離。即使相機同為 5 MP,適用的條碼大小與定位條件仍可能不同。完整條碼及靜區須容納於視野內,最小模組也須符合所選配置的規格。
細小條碼需核對最小模組能力,大型標籤則需核對完整符號與靜區能否容納於視野。以 DataMan 475VS 為例,HD 的最小模組為 1 mil、視野為 11×9 mm;Label 為 6 mil、80×60 mm。應將條碼整體尺寸與最小模組分開確認,再評估定位及照明條件。
請核對是否使用同一樣品、相同評等標準與版本,以及照明、量測孔徑、校正狀態和操作條件。保留報告中的設定與各項品質參數,有助於區分製程品質差異與量測條件差異;僅比較總等級不足以判斷差異來源。
除主機型號與光學配置外,請逐項核對支架、線纜、供電、校正相關項目、報告保存、整合介面與服務範圍。以相同需求與包含項目比較報價,才能確認各方案的配置差異及後續整合工作。
依選型、規格與量測需求查閱。
比較驗證方式,查看各機型的完整產品資料。

離線驗證工作站與三種光學配置
查看產品 →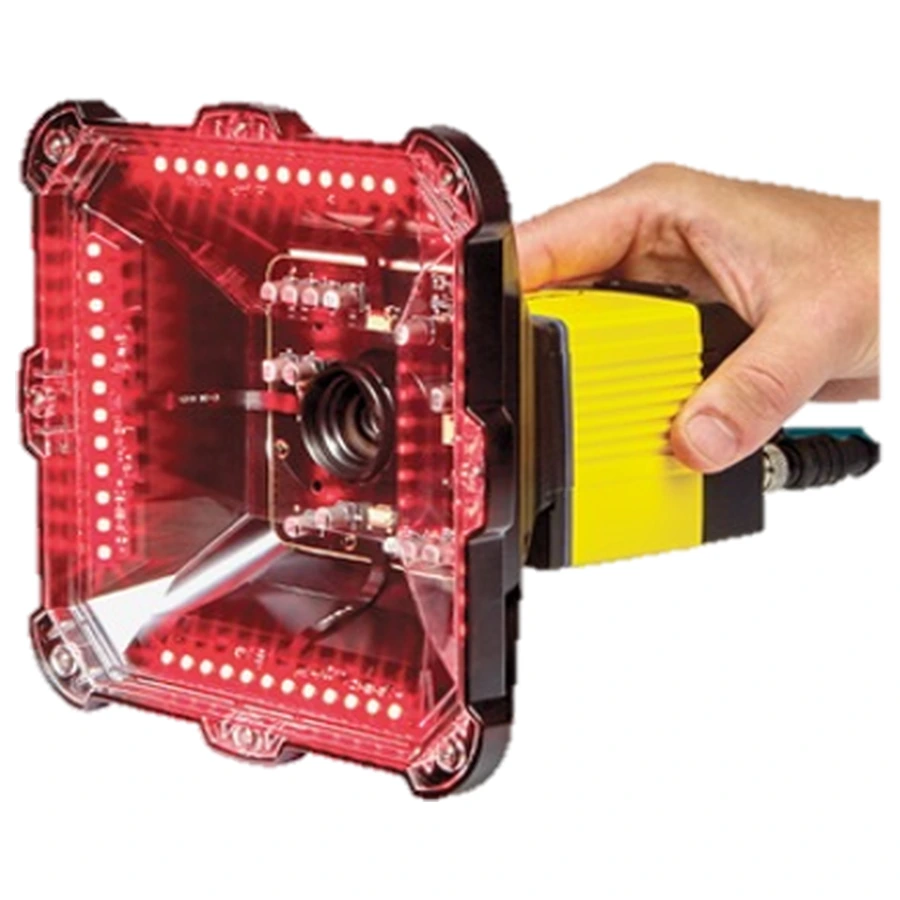
產線條碼驗證與系統配置
查看產品 →
手持式 DPM 驗證與操作配置
查看產品 →
條碼驗證與視覺檢查配置
查看產品 →型錄直接在威視康網站開啟。
查閱品質標準、驗證用途及量測管理說明。
提供型號、條碼資料及驗證需求,由 VSK 工程師協助核對設備配置。