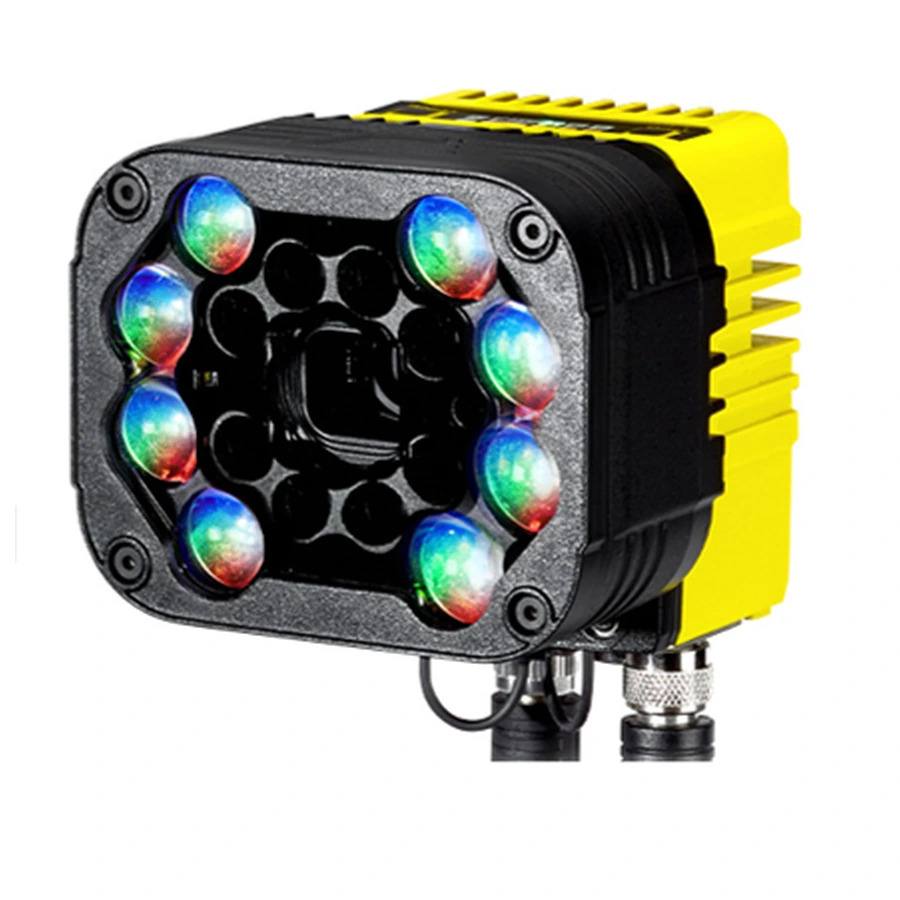

高密度微元件
元件密度高時,同時確認視野、最小特徵、對焦與拍攝方向。
7 個主要區塊、點擊直達
檢測重點
依板面、元件、焊點的可見程度與圖面公差,分配定位、外觀、OCR 和 3D 工站。隱藏焊點與電性能另選對應檢測方法。
元件定位
基準與公差
按圖面及成像條件驗證
焊球與針腳
可見特徵
高度量測先確認完整成像
板面與文字
外觀/OCR
缺陷檢查與內容核對分工
〔產品資料〕Cognex In-Sight 3800、9000、L38、3D-L4000 型錄;VisionPro Deep Learning 工具說明。
勾選已確認的項目,整理取像、判定與產線整合需求。
Q1 · 取像與檢查
裸板、貼片、焊後與塗覆工站的檢查項目已分開
Q2 · 取像與檢查
BGA/QFN 隱藏焊點與可見外觀檢查已分工
Q3 · 取像與檢查
最小元件、缺陷尺寸與視野已一起確認
Q4 · 取像與檢查
銅箔、焊錫與金屬針腳的反光能受到控制
Q5 · 判定與驗證
位置、尺寸及允收條件已有圖面或核准樣本
Q6 · 判定與驗證
極性與方向標記可在影像中看清
Q7 · 判定與驗證
文字讀取能和料號、批號及生產指令核對
Q8 · 判定與驗證
3D 工站能取得待量表面的完整高度資料
Q9 · 資料與整合
IPC 等級、版本與客戶允收條件已確認
Q10 · 資料與整合
誤判、漏判、量測重複性與節拍已有驗證方法
Q11 · 資料與整合
觸發、通訊與不合格品處置已確認
Q12 · 資料與整合
板號、設定版本與檢測紀錄可連結追溯
| 檢測任務 | 應用情境 | 設備方向 | 檢查內容 | 選型重點 |
|---|---|---|---|---|
| SMT 元件檢查 | 貼片後缺件、偏位與可見立碑 | In-Sight 3800/規則式或 Edge Learning | 位置、方向及可見外觀 | 依圖面、視野與工站節拍驗證 |
| 可見焊點外觀 | 橋接、少錫與表面異常 | In-Sight/VisionPro Deep Learning | 能成像的焊點特徵 | 隱藏空洞、內部接合及電性能另測 |
| 極性與方向 | IC、電容、二極體與 LED 標記 | In-Sight 2800/3800 | 方向標記、外觀分類與文字 | 以圖面或料件資料核對,不只辨識外形 |
| DPM 條碼追溯 | PCB 板邊或元件直接標記 | DataMan 380/470;分級另選驗證器 | 取得板號或元件 ID | 確認碼制、碼尺寸、表面與品質要求 |
| 料號與批號 OCR | 印字或雷雕文字 | In-Sight 3800 EL Read/7000 OCRMax | 字元讀取及應有內容核對 | 反光、字高與刻印變化一起驗證 |
讀碼、條碼品質驗證、可見外觀與尺寸量測各有不同判定方式;按工站與客戶允收條件配置。
MACHINE VISION
整合規則式與 Edge Learning 的智慧相機。
WHY THIS MODEL
可評估元件定位、缺件、方向與可見表面瑕疵;按視野、工具授權及節拍選配置。
AI DEEP LEARNING
工業視覺深度學習軟體。
WHY THIS MODEL
可評估高變異的可見表面異常;異常檢測與缺陷分類分工,不代表隱藏焊點合格。
BARCODE READER
固定式工業條碼讀取器。
WHY THIS MODEL
可評估 PCB 與元件條碼讀取;DPM 的碼尺寸、打標、反光與照明需一起確認。
SCENARIOS · 應用情境詳解
依定位、外觀、文字、條碼與缺件任務,選擇設備及取像方式;下方提供對應設備入口與 PCB/電子案例分類。
檢測內容
以 fiducial 基準點或元件特徵定位,輸出位置與角度偏差。0402/0201 等微元件需確認實際封裝尺寸、視野與圖面公差。定位精度由光學、校正與機構共同決定,不能只看子像素算法。
選型重點
定位基準
Fiducial 或元件特徵
確認遮擋、角度與正常外觀變化
圖面公差
位置、角度及尺寸
依產品圖面設定,不套用通用微米值
光學配置
視野、鏡頭與像素數
最小特徵需有足夠影像對比
工站驗證
校正、重複性與節拍
取像、運算及座標輸出一起確認
設備選型
可評估 In-Sight 9912/PatMax 做大視野高解析定位,或依工站評估 In-Sight 3800。鏡頭、校正、治具與控制器座標轉換需一併配置。
〔產品資料〕Cognex In-Sight 9000 英/繁中型錄;In-Sight 3800 英/繁中型錄 p.8。
檢測內容
貼板前可見的焊球可評估有無、位置及表面高度;貼板後被封裝遮住的焊點,不能用一般光學影像透視。高度與共平面性需確認焊球能完整成像,再依公差評估 L38 等 3D 設備;隱藏連錫、空洞與接合品質另選 X 光或對應檢測方法。
檢測內容
檢查防焊層(Solder mask/綠油)可見的針孔、刮痕、污染及位置偏差。固定邊界可用定位與量測工具,高變異表面再評估 AI。材料性能、附著力與絕緣要求另按對應方法驗證。
選型重點
外觀缺陷
針孔、刮痕與污染
以允收樣本定義異常邊界
位置偏差
防焊開窗與焊墊基準
以圖面、公差及校正設定判定
AI 工具
異常檢測與分類分工
Red Analyze 分析異常,分類另選工具
成像條件
顏色、光澤與最小缺陷
視野、光源和樣本一起確認
設備選型
可評估 In-Sight 9912/3800 做定位與可見外觀檢查;高變異表面可評估 VisionPro Deep Learning。實際缺陷尺寸與允收值依產品要求驗證。
〔產品資料〕Cognex In-Sight 9000、3800 型錄;VisionPro 10 型錄及 Deep Learning 工具說明。
檢測內容
以極性點、缺口、印字等可見標記核對元件方向;需要識別料號或批號時,另配置 OCR。方向分類與文字核對須對照料件資料及生產指令。
選型重點
方向標記
極性點、缺口與印字
確認圖面基準及標記可見程度
分類工具
ViDi EL Classify
依正確與異常方向建立類別
文字讀取
ViDi EL Read/OCRMax
字元讀取後核對應有內容
樣本驗證
正常、異常及邊界品
涵蓋批次、角度、光澤與印字變化
設備選型
In-Sight 2800/3800 EL Classify 可評估方向分類;EL Read 可評估文字讀取。原廠提供每類少至 5–10 張影像的分類訓練起點,實際仍需獨立驗證;不以固定訓練時間代表上線完成。
〔產品資料〕Cognex In-Sight 2800 英文型錄 p.4–5/繁中產品簡介;In-Sight 3800 英/繁中型錄 p.4、7。
檢測內容
以能成像的針腳與焊點表面,檢查缺件、位置偏差、可見橋接或焊錫外觀異常。孔內填錫、隱藏接合與電性能,不能僅憑表面影像判定。允收依客戶採用的 IPC 版本、等級及產品要求設定。
選型重點
可見特徵
針腳、焊點表面與橋接
確認板面、側面及遮擋
光源設計
焊錫與金屬反光
用實際焊點比較照明方向
判定方式
位置、外觀與異常區域
規則式或 AI 按特徵分工
驗收要求
客戶允收樣本與公差
內部品質及電性能另行驗證
設備選型
可評估 In-Sight 3800 的規則式與 Edge Learning 工具,或以 VisionPro Deep Learning 分析可見外觀。相機、光源與多視角需求依焊點和節拍確認。
〔產品資料〕Cognex In-Sight 3800 型錄;VisionPro 10 型錄與 Deep Learning 工具說明。 〔允收參考〕IPC-A-610J 範圍說明與 IPC J-STD-001 官方介紹。
VSK 具備 10+ 年工業視覺自動化設備整合與評估經驗,依 PCB 工站需求規劃配置。
元件密度高時,同時確認視野、最小特徵、對焦與拍攝方向。
分開定義可見表面異常、隱藏焊點與電性能,不以同一種影像涵蓋全部要求。
讀取板號或批號後,仍需連結工單、工站及檢測紀錄。
定位 Tray 盤與元件基準,確認遮擋、座標轉換及機構重複性。
銅箔、金墊與焊錫的反光不同,先確認缺陷能在影像中看清。
AOI 對位、微元件外觀與 BGA 焊點需要不同成像方式;按檢查階段分配工站。
以 fiducial mark 或穩定特徵建立座標,供後段檢查或控制器使用。可評估 In-Sight 9912/PatMax 與適合的鏡頭;定位效果需連同校正、板材翹曲及搬送時的擺放位置驗證。
貼板前可評估可見焊球的有無、位置與表面高度;貼板後封裝底部的隱藏焊點、連錫及內部空洞,不能由一般光學相機或 ViDi 透視。X 光與其他對應方法按缺陷及客戶要求配置,外觀影像也不代表接合強度或電性能合格。
0402/0201 等微元件需確認實際尺寸與視野,選擇光源、鏡頭及定位工具。缺件、方向、偏位與可見焊後外觀分別設定判定,產線節拍以完整檢測程式驗證。
評估微元件方向、缺件、偏位及可見外觀。與既有 AOI 的檢查範圍及資料介面一起規劃。
RECOMMENDED
Cognex In-Sight 3800 →高變異的可見焊點外觀可評估異常檢測或分類;不外推為孔內、封裝下方或電性能檢驗。
RECOMMENDED
VisionPro ViDi →讀取 PCB 或元件識別碼並連結紀錄;線速、碼尺寸、打標及照明需一起確認。
RECOMMENDED
Cognex DataMan 380 →取放料前定位 Tray 盤與元件基準,確認座標轉換、遮擋及機構重複性。
RECOMMENDED
Cognex In-Sight 9000 →檢測內容
2D 可檢查可見覆蓋與位置;量測體積需要可靠的 3D 高度資料。錫膏高度、面積及體積應按各區域的實際高度分布計算,並定義焊墊基準與允收值。
先確認錫膏、焊墊反光、最小特徵及掃描節拍。L38 等 3D 設備可評估成像與量測配置,但是否符合微細錫膏的公差須另驗證,不以一般 3D 型錄精度或統一覆蓋率代替 SPI 驗收。
檢測內容
2D 可評估缺針、方向與可見位置;高度或共平面性再評估 3D。金屬針腳反光與相互遮擋會影響成像,光源和掃描方向需一起確認。
以連接器圖面設定針數、間距、偏斜與高度公差。固定位置可用規則式工具,方向或外觀變異可評估分類;高度量測須取得完整表面資料,不能只以針頂位置代表整支針腳真直度。
檢測內容
以可見的線色、接頭形狀與標籤辨識品項,再核對料號或生產指令。In-Sight 2800/3800 EL Classify 可評估影像分類;需要文字識別時另配置 EL Read。
分類樣本需涵蓋接頭方向、線束擺位、批次與光澤;顏色判定另確認彩色配置和固定照明。線長需有可見量測基準或對應工站,導通與接線功能由電性測試確認,不以影像分類取代。
導入規劃
先列工站、允收條件與可見特徵,再確認相機、鏡頭光源及控制介面。可見外觀、隱藏焊點、尺寸與電性能分開規劃。
依序確認需求與樣本、設備配置、產線整合及驗收。驗收應涵蓋誤判/漏判、量測重複性、節拍、異常處置與追溯紀錄;現場施工、教育訓練和支援範圍依報價與合約確認。
電子組裝的可見品質允收要求
〔允收參考 · IPC-A-610J 官方範圍說明〕
裸板外部/內部可觀察特徵的允收要求
〔允收參考 · IPC-A-600 官方介紹〕
焊接材料、製程控制與驗證要求
〔製程參考 · IPC J-STD-001 官方介紹〕
一般二維條碼品質分級
〔產品資料 · DataMan 475V 型錄及驗證器手冊〕
直接零件標記(DPM)品質分級
〔產品資料 · DataMan 475V 驗證器手冊〕
先確認客戶採用的版本、等級與允收項目,再分配外觀、量測、X 光及功能測試;購買相機不等於完成整體品質要求。
PCBA 可見外觀與定位
技術 定位基準、缺件、方向及表面異常
Cognex In-Sight 9912/3800,依視野與工具選配置
通孔針腳與可見焊點
技術 反光控制、位置與外觀判定;孔內品質另測
Cognex In-Sight 3800/VisionPro Deep Learning
Conformal Coating 塗覆外觀
技術 先確認塗層可成像,再檢查可見覆蓋與漏塗
Cognex In-Sight/VisionPro Deep Learning;膜厚及功能另測
錫膏印刷 SPI
技術 可靠高度資料、焊墊基準與體積計算
Cognex L38 等 3D 配置須驗證最小特徵、節拍與公差
貼板前 BGA 焊球
技術 可見焊球位置、高度與共平面性評估
Cognex 2D/3D 設備按成像選型;隱藏焊點另用對應方法
提供板材或元件、碼樣、圖面、公差及節拍,確認取像與驗收方式。
In-Sight 9912/PatMax
元件與基準點定位;12 MP 面掃描配置
〔產品資料 · In-Sight 9000 英/繁中型錄〕
In-Sight L38/3D-L4000
可靠成像表面的高度、間隙與輪廓
〔產品資料 · L38 型錄/手冊;3D-L4000 型錄〕
VisionPro Deep Learning
Solder mask 與可見表面異常;分類另選工具
〔產品資料 · VisionPro 10 型錄與工具說明〕
In-Sight 2800/3800
元件方向分類、缺件及 EL Read 文字讀取
〔產品資料 · In-Sight 2800/3800 英/繁中型錄〕
DataMan 380/470
板號與元件條碼讀取,連結生產及檢測紀錄
〔產品資料 · DataMan 380 型錄;470 系列手冊〕
與 VSK 工程師討論檢查階段、可見特徵、圖面公差與節拍,確認設備及整合範圍。
先確認既有 AOI 的檢查範圍與實際漏檢、誤判項目,再決定是否增加工站。高變異的可見外觀可評估 AI;穩定位置、尺寸、缺件與文字核對仍按特徵選工具,不因已有 AI 就取代所有檢查。
需涵蓋不同批次、反光、擺放角度及缺陷差異,訓練與驗收資料分開。工具、缺陷變異與允收條件共同決定樣本需求,不以固定張數保證焊點檢出率。
兩者皆需依碼尺寸、視野、打標品質、表面與照明選擇配置。先以實際 PCB 碼樣及搬送條件驗證讀取;需要 DPM 品質分級時,另選對應驗證器。
先提供實際封裝尺寸、最小特徵、視野與公差。可評估 In-Sight 3800 的對應解析度配置或 In-Sight 9912 的 12 MP 面掃描配置,再確認鏡頭、光源、工具及工站節拍。
以實際銅箔、金墊與焊錫比較照明角度、漫射或偏振效果;不同材料不會由同一種光源自動解決。先讓基準點、標記及缺陷形成穩定對比,再設定判定。
依檢測項目、視野、公差、節拍、光學與機構,以及控制及資料整合範圍確認。先整理工站配置及驗收條件,再確認設備、整合與支援的報價範圍。
VSK 是 Cognex 台灣 PSI 認證整合商,可協助設備選型、鏡頭光源與產線整合規劃。現場安裝、教育訓練、保固及支援依報價與合約確認。
可到PCB/電子案例按定位、讀碼、外觀與缺件任務查看。案例情境可供選型參考,實際能力仍依板材、圖面與驗收條件確認。
先確認客戶採用的版本、產品等級、圖面與核准樣本。裸板與組裝板分別參照適用的 IPC-A-600、IPC-A-610;焊接製程另有 J-STD-001 要求,不把一台相機的外觀判定當成整體品質符合。
一般光學相機與 ViDi 不能透視貼板後被封裝遮住的 BGA 焊點。貼板前可見焊球的有無、位置或高度可另評估光學方法;隱藏連錫、空洞與接合品質按缺陷及客戶要求選 X 光或對應檢測方法。
微元件需確認實際尺寸、視野、像素數、鏡頭與光源,並涵蓋擺位和反光變化。定位或尺寸量測要有校正及重複性驗證,不能以相機解析度或子像素功能直接保證公差。
2D 適合可見覆蓋及位置檢查;體積量測需要可靠的高度資料與焊墊基準,依各區域的高度分布計算。3D 選型須確認錫膏反光、最小特徵、掃描節拍與公差,不以統一覆蓋率作為所有產品的允收值。
先按圖面列出針數、間距、方向與公差,再確認每支針腳是否可見。2D 可評估有無及位置,3D 高度需確認完整成像;金屬反光、遮擋與掃描方向一起驗證。
先定義線色、接頭、標籤與料號的辨識特徵,準備不同擺放角度、批次及接近允收界限的樣本。顏色需彩色配置和固定照明,線長另確認量測基準;導通及接線功能由電性測試確認,不以固定訓練時間承諾上線。
PRODUCT LINES · 依產品線探索
APPLICATIONS · 依應用情境探索
北台灣 PCB 板廠與 SMT 電子製造聚落: