機器視覺光源為什麼要最先決定?
影像處理只能分析相機拍到的資訊。特徵和背景的對比不夠,後面的演算法與 AI 模型都得花更多力氣,判定也容易不穩。機器視覺光源的工作,就是把要看的特徵拉出對比,並讓每一張影像條件一致。
評估視覺光源時可以看三件事:對比(特徵與背景分得開)、均勻(視野內亮度差異小)、穩定(不受環境光、工件位置與批次影響)。
光源選型五步驟
- 定義要看什麼:輪廓、孔位、刮痕、凹陷、字元、條碼或顏色。
- 確認工件表面:霧面、鏡面、透明、深色或曲面,表面決定光線如何反射。
- 選打光方式:要特徵變亮還是變暗,決定明場、暗場或背光。
- 選光源顏色與波長:依特徵和背景的顏色關係選,拉高對比。
- 用實際樣品驗證:OK 與 NG 都要拍,並涵蓋不同批次與擺放差異。
七種打光方式比較:環形光、同軸光、背光源、穹頂光與條形光
| 打光方式 | 原理 | 適合 | 要注意 |
|---|---|---|---|
| 背光源 | 光源在工件後方,形成剪影 | 輪廓、外形尺寸、孔位、透明容器液位 | 看不到正面特徵 |
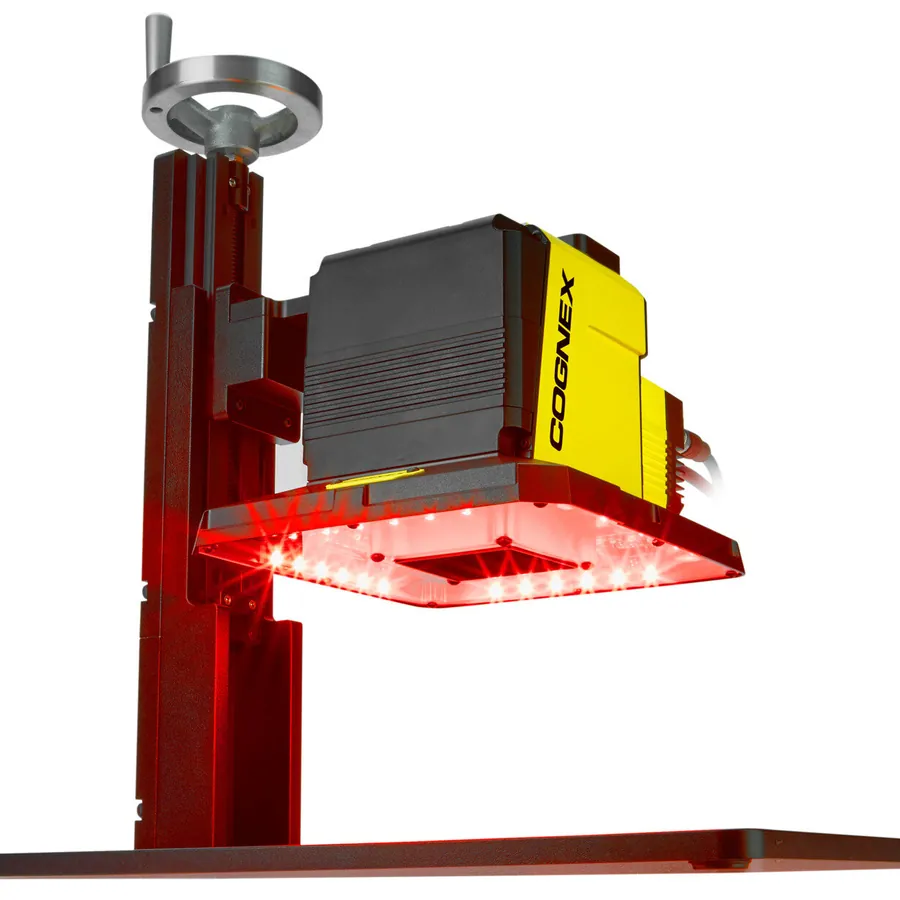
| 環形光(高角度) | 環繞鏡頭由上往下照 | 一般外觀、印刷字元、霧面工件 | 鏡面工件容易出現環狀反光 |
| 低角度環形光(暗場) | 光線接近水平打在表面,平面偏暗、凹凸處變亮 | 刻印、刮痕、毛邊、邊緣缺口、直接零件標記 | 需靠近工件,平面印刷對比較弱 |
| 同軸光 | 經分光鏡與鏡頭同軸照射 | 鏡面平面,如拋光金屬、玻璃、晶圓 | 不適合曲面;亮度損失較大 |
| 穹頂光 | 光線經半球面漫射,由各方向均勻照射 | 曲面反光、鋁箔包裝、凹凸不平的反光工件 | 需靠近工件,中央開孔可能留下暗點 |
| 條形光 | 由單側或多側斜向照射 | 長條工件、特定方向的紋路與邊緣 | 方向性強,工件擺放要穩定 |
| 線雷射/結構光 | 投射線或圖案,用形變計算高度 | 高度、段差、平面度、體積 | 屬於 3D 視覺,與 2D 打光的選型不同 |


同一個工站常需要組合。例如外觀檢查用穹頂光,尺寸量測另用背光源,以不同取像分別處理。
明場與暗場怎麼分?什麼時候用低角度光
明場是讓工件表面的反射光進入鏡頭,背景偏亮、缺陷偏暗,適合平面缺陷、印刷字元與一般外觀。暗場是讓表面反射光不進鏡頭,只有凹凸處把光散射回來,背景偏暗、特徵變亮,適合刻印、刮痕、毛邊與異物。
低角度環形光是最常見的暗場做法。判斷時可以先問:缺陷是「顏色或亮度不同」還是「高低起伏不同」?前者先試明場,後者先試暗場。
光源顏色怎麼選:白光、紅光、藍光與紅外光
單色光的原則是:與特徵同色的光會讓特徵變亮,互補色的光會讓特徵變暗。例如紅色字印在白底上,用綠光或藍光照射,字會變深、對比提高。
| 光源顏色 | 常見用途 |
|---|---|
| 白光 | 需要辨識顏色、搭配彩色相機 |
| 紅光 | 黑白相機的一般用途;也常用於降低部分紅色或橘色底色的影響 |
| 藍光 | 波長較短,常用於表面細節與刮痕觀察 |
| 綠光 | 與紅色特徵形成對比 |
| 紅外光(IR) | 可降低環境可見光影響;部分塑膠與墨水在紅外下的呈現不同,可用於透視或濾除印刷 |
| 紫外光(UV) | 檢查螢光墨水、膠水塗佈等螢光特徵 |
實際效果與材質、塗層和感光元件的光譜響應有關,選定前請用樣品比較。
依工件表面選光源:金屬反光、透明與深色工件
- 反光金屬:平面先試同軸光,曲面先試穹頂光;可搭配偏光或 HDR。詳見金屬反光比較。
- 透明玻璃與塑膠:外形用背光源,表面刮痕與異物可試暗場。
- 深色塑膠:反射少,可提高亮度或改用低角度光,詳見深色塑膠取像。
- 鋁箔與軟包裝:表面凹凸反光,先試穹頂光。
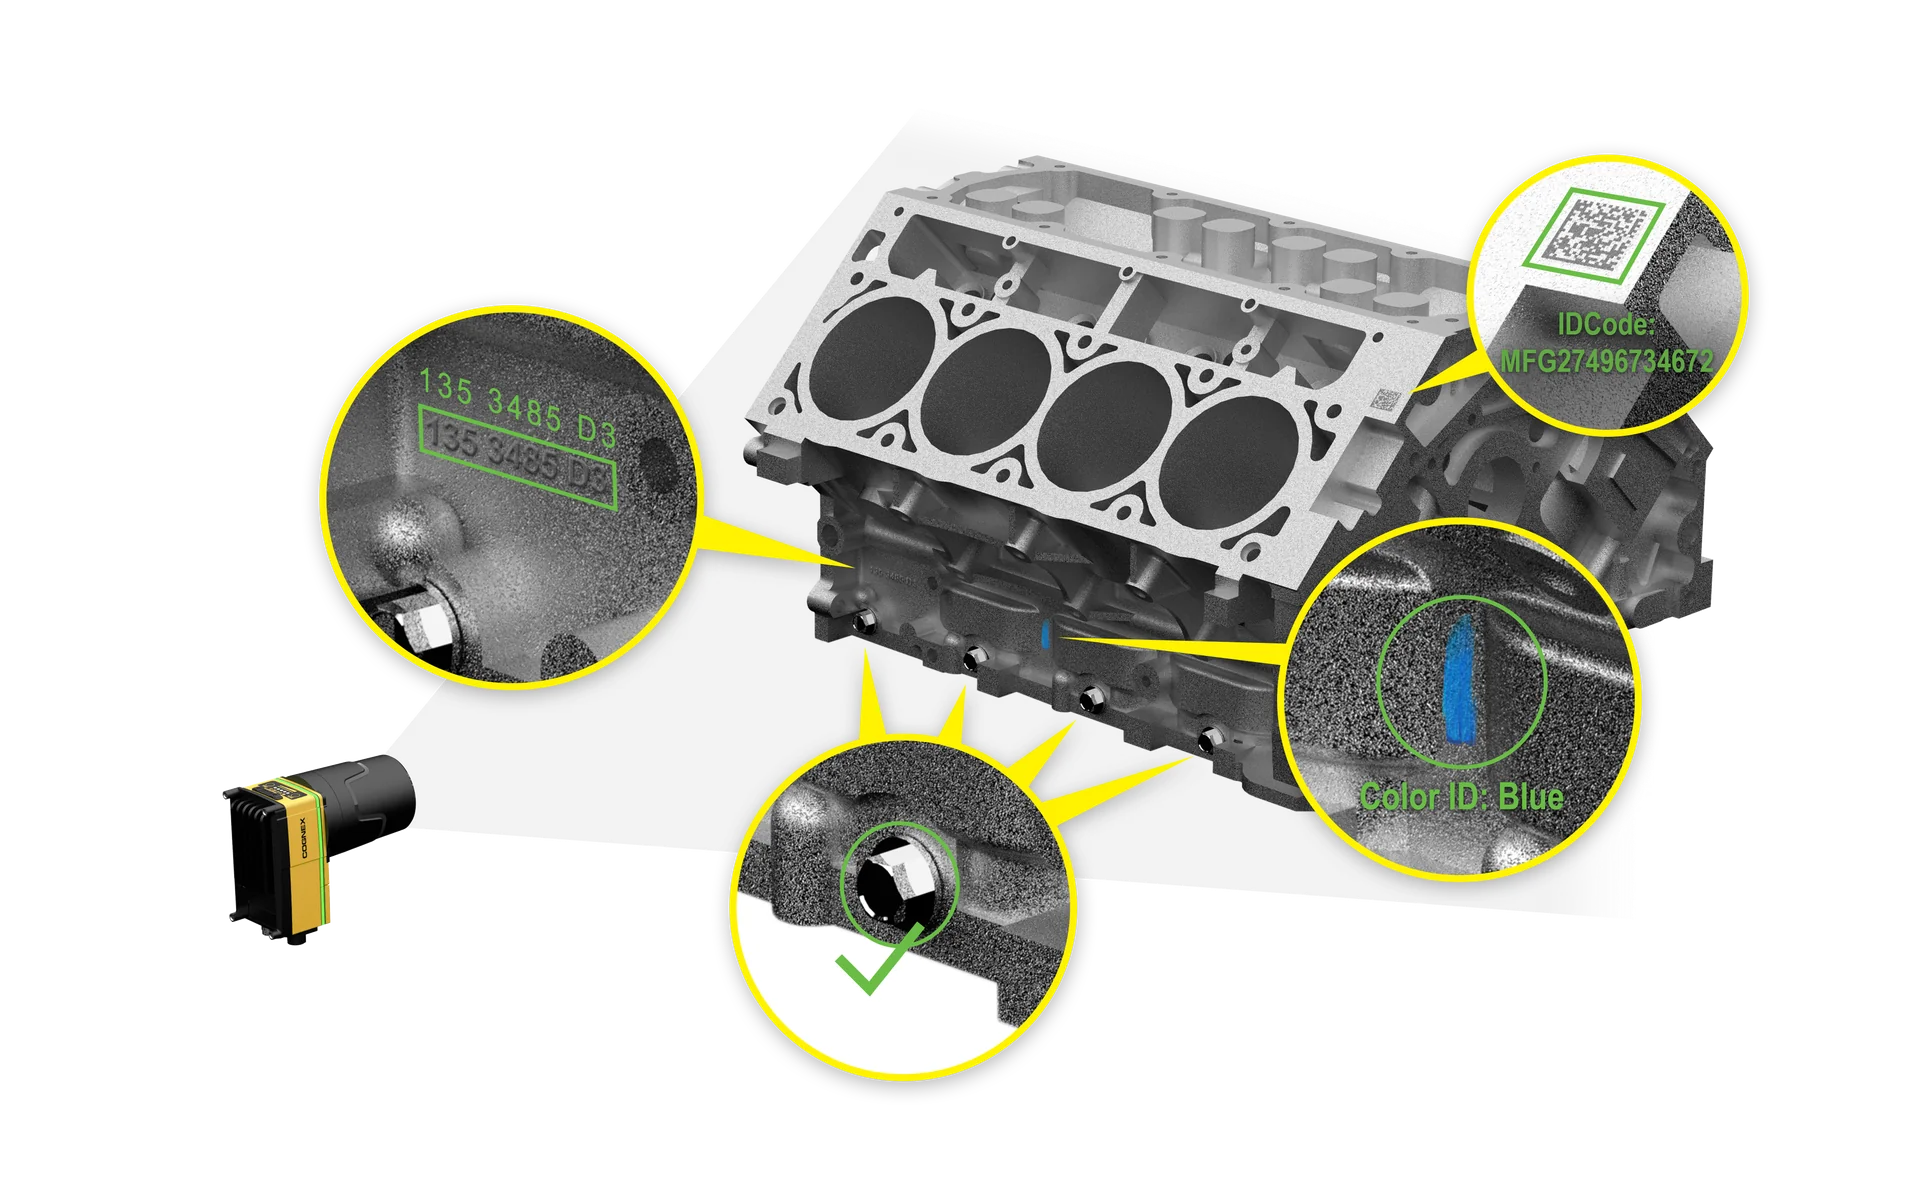
- 刻印與直接零件標記:雷雕、點針靠凹凸成像,先試低角度光。
不同產業的工站可再對照:PCB 電子、半導體、汽車零件、食品飲料、製藥。
頻閃、偏光與環境光
頻閃:工件移動時,短曝光搭配頻閃照明可降低移動模糊,並減少環境光影響。需要確認相機觸發與光源控制器的同步方式。
偏光:在光源與鏡頭加偏光片,可降低部分反光,但進光量會下降,需提高亮度或延長曝光。

環境光:廠房照明、窗戶日光和鄰近工站都會影響判定。常見做法是加遮光罩、提高光源相對亮度,或改用頻閃。
打光常見狀況與調整方向
| 現場狀況 | 可能原因 | 可先試 |
|---|---|---|
| 畫面出現反光亮點 | 光線直接反射進鏡頭 | 改穹頂光或同軸光、加偏光,或調整光源角度 |
| 視野邊緣偏暗 | 光源範圍不足或距離太近 | 加大光源、調整距離,並確認鏡頭成像圈 |
| 同批工件亮度不一 | 環境光、表面差異或亮度變動 | 加遮光、改頻閃,固定控制器設定 |
| 工件移動時影像模糊 | 曝光時間過長 | 縮短曝光並搭配頻閃 |
| 缺陷與背景分不開 | 打光角度或顏色不合 | 換明場或暗場,改用互補色光源 |
| 刻印讀取不穩 | 光線角度未拉出凹凸 | 改低角度光,並測試不同方向 |
光源測試要記錄什麼?
- 光源型式、顏色、亮度設定與安裝距離。
- 相機曝光、增益、光圈與工作距離。
- OK 與 NG 樣品的影像,以及特徵與背景的灰階差。
- 工件位置偏移、不同批次與表面差異下的判定結果。
- 長時間運轉後亮度是否變化。LED 會隨使用時間衰減,量產後宜定期確認。
記錄完整,後續換線或光源更換時才能快速回到相同條件。光源方向確定後,可接著看機器視覺鏡頭選型指南,再依檢測任務選機器視覺系統或影像感測器。