跳到主要內容
VSK 威視康 — Cognex 官方授權 PSI 系統整合商
生技製藥 · 應用說明 2024/12/19

生技製藥業 精密容器 / 瓶罐 / 注塑件 3D 面陣掃描 - Cognex 3D-A5000

Cognex 3D-A5000 製藥容器與注塑件 3D 量測應用說明

3D-A5000 以結構光取得可見表面的點雲,搭配 PC/VisionPro 分析瓶口高低差、輪廓與注塑件變形。選型先確認材質、視野與公差。

SELECTION · 選型重點

量測要求

提供資料

待測尺寸與公差

選型重點

視野與再現性

比對基準量測

取像方式

工件條件

工件到位取像

取像重點

面陣點雲

確認產線節拍

材料與表面

提供樣品

正常品與不良品

確認重點

點雲完整性

注意透明與反光

資料輸出

提供需求

批號與保存格式

系統配置

PC/MES 介面

規劃紀錄管理

VIDEO · 原廠產品展示

Cognex 3D-A5000 原廠產品展示

影片來源:Cognex Industrial Machine Vision YouTube 頻道,3D-A5000 展會產品展示。

TASK · 檢測需求

精密容器與注塑件可評估瓶口高低差、密封環輪廓及表面變形。先列出待測特徵與公差,再確認材質、遮擋及工件到位方式。

SOLUTION · 應用方案

Cognex 3D-A5000 使用藍光結構光與雙相機取得面陣點雲,由 PC 上的 VisionPro 執行定位與量測。適合在固定工位評估可見表面特徵。

OUTPUT · 檢測輸出

  • ▸ 尺寸量測:可見特徵的高度、寬度、直徑與高低差
  • ▸ 表面檢查:瓶口輪廓、凹陷、凸起與翹曲
  • ▸ 定位結果:容器基準位置與角度
  • ▸ 資料保存:由 PC 程式規劃點雲、量測值與批號關聯

應用重點 APPLICATION

  • 場景:製藥容器、瓶口、密封環與注塑件的可見表面檢查
  • 檢查項目:高低差、輪廓、凹陷、凸起及翹曲
  • 方案:3D-A5000 面陣掃描相機、3D LightBurst 結構光與 PC/VisionPro
  • 輸出資料:定位與量測結果;保存格式及批號關聯由 PC 程式設定
  • 選型條件:工件移動方式、視野、公差、材質與產線節拍

ℹ 內容類型:本文為 應用說明,介紹 設備用途與選型條件。如需評估您的工件,請 與 VSK 工程師討論。

適用工件與檢查項目

製藥容器與注塑件的尺寸、瓶口形狀及表面變形,可作為 3D 視覺的評估項目。透明玻璃、反光或遮擋部位,需先確認待測特徵能否形成完整點雲。

可評估的檢查項目:

  • 玻璃瓶口翹曲:量測瓶口高低差,公差由工件圖面指定
  • 瓶身表面變形:檢查可見外表面的 3D 輪廓
  • 注塑件凹陷/凸起:分析可見表面的高度變化
  • 密封環尺寸:瓶口螺紋 / 密封環 3D 量測
  • 表面體積:可見表面可作體積分析;容器內部容量需另規劃量測方法

可見表面的量測結果,應與基準量具比對。內部容量、壁厚及隱藏缺陷需另規劃檢測方式。

設備配置

以下為 3D-A5000 量測站的配置項目,供設備選型與介面規劃參考:

  • 3D 相機主機:Cognex 3D-A5000(面陣掃描三維相機,3D LightBurst 結構光技術,藍光投射,單次擷取完整視野點雲)
  • 分析軟體:PC 上的 Cognex VisionPro,配置所需 3D 定位與量測工具
  • 工業 PC:依 VisionPro 版本、資料量與處理節拍選擇 CPU、記憶體及網路介面
  • 光學設計:3D-A5000 投射藍光結構光圖樣,以兩台相機擷取表面影像並建立點雲
  • 觸發機制:由光電開關或設備控制器提供工件到位訊號,取像與處理時間按實際配置確認
  • 通訊介面:相機以 GigE Vision 傳送資料至 PC;PC 端依系統需求串接 EtherNet/IP、 PROFINET 、 OPC UA 及 MES /LIMS,介面由整合程式處理
  • 資料保存:PC 程式將點雲、量測值、批號及時間關聯;保存格式與權限由系統需求決定

可用的 3D 工具:

  • 3D LightBurst 結構光:投射結構光圖樣,建立可見表面的 3D 點雲
  • 3D 平整度量測:瓶口平面度 / 表面變形量化
  • 3D 尺寸量測:依可見特徵設定高度、寬度、直徑及表面高低差量測
  • 3D PatMax 對位:3D 形狀對位定位容器基準

驗收重點

  • 量測比對:選定基準量具,核對待測位置與公差
  • 產線節拍:一併確認到位、取像、運算及結果傳送時間
  • 資料關聯:確認批號、量測值與影像能正確對應
  • 檢測判定:正常品與不良品逐項測試,確認判定結果
  • 設備介面:核對觸發、結果輸出與異常處理

取像與量測注意事項

選型時注意四項條件:透明與反光 — 確認待測表面能否取得完整點雲,必要時調整擺放角度與取像設定。視野與公差 — 視野需涵蓋待測範圍,再依型錄的解析度與再現性選型,並比對基準量測。重複性與再現性 — 以代表性樣品重複量測,納入擺放、治具與操作差異,確認結果穩定性。安裝環境 — 確認固定方式、振動、環境光、清潔與散熱條件。

準備正常品、不良品及不同材質/瓶型樣品,逐項確認取像、定位與量測結果。鏡頭及投射窗口的清潔方式與週期,按原廠維護要求和現場環境規劃。

與 VSK 討論設備選型

VSK 為 Cognex 康耐視 PSI 系統整合商,具十年以上工業視覺整合與評估經驗。提供工件圖面、檢查項目及產線介面,可由 VSK 工程師協助確認機型、軟體工具與視覺端配置。

教育訓練、保固及技術支援範圍,於設備報價與專案規劃時說明。

選型與導入延伸問答

與威視康技術團隊聯繫

您的視覺檢測需求由威視康技術團隊接手|電話 +886 2-8809-3200|線上聯絡|查看完整 Cognex 產品線

延伸閱讀

本文介紹 製藥容器與注塑件的 3D 表面量測。如需設備選型,可提供待測尺寸、公差與樣品照片,與 VSK 工程師討論。

FAQ · 客戶常見問題

設備選型常見問題

Cognex 3D-A5000 面陣掃描 3D 視覺方案多少錢? +
報價主要取決於 3D-A5000 機型、VisionPro 軟體授權、工業 PC、治具及整合範圍。提供工件尺寸、待測項目、公差與產線介面,可與 VSK 工程師討論配置。
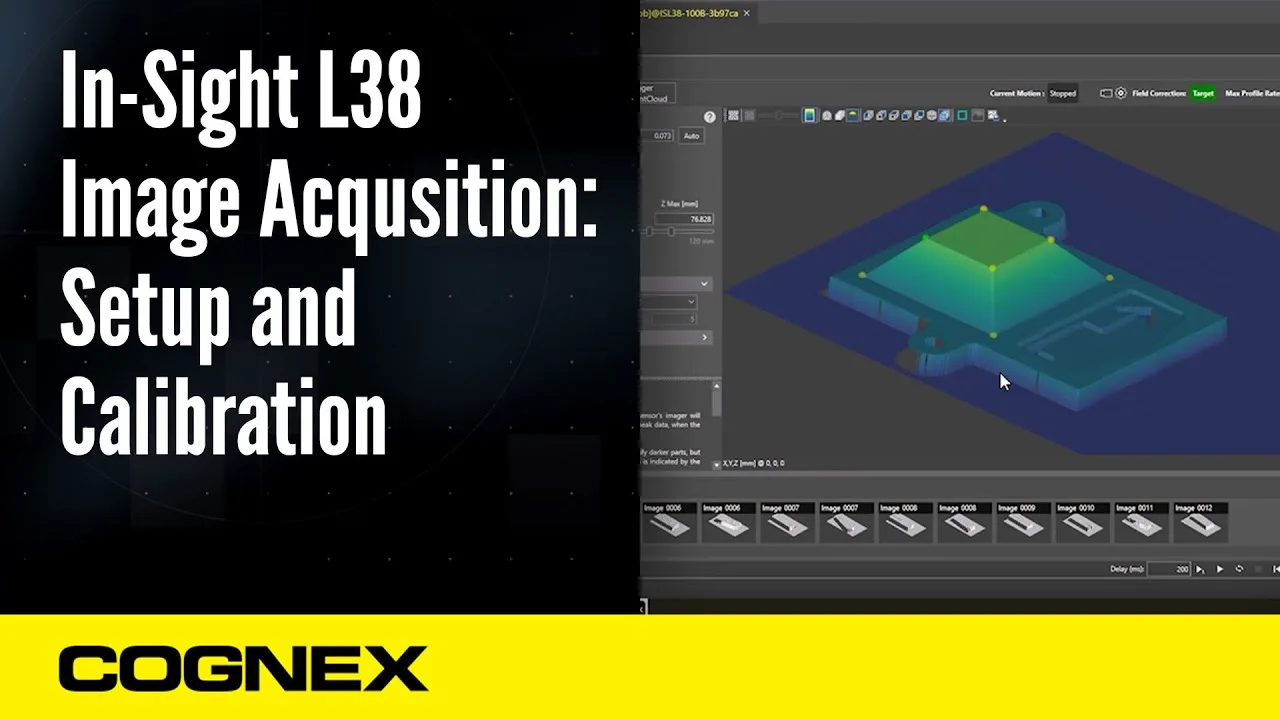
3D-A5000 vs L38 雷射線掃描差異? +
3D-A5000 在固定工位擷取一個視野的面陣點雲;In-Sight L38 以雷射輪廓掃描,配合工件或感測器移動建立 3D 資料。選型先看工件移動方式、視野與量測項目,再決定機上或 PC 處理配置。
3D LightBurst 結構光技術原理? +
3D-A5000 將藍光結構圖樣投射到工件表面,由兩台相機擷取變形後的圖樣,計算表面的 3D 點雲,再由 PC 上的 VisionPro 執行分析。
解析度、再現性與量測精度有何不同? +
型錄分列 XY/Z 解析度與 Z 再現性,這些數值不能直接當成整站量測誤差。選型須按工件公差、視野、材質與待測位置確認,並與基準量測結果比對。
3D 面陣掃描適合檢查哪些容器特徵? +
可評估瓶口高低差、可見密封環輪廓,以及注塑件的翹曲、凹陷或凸起。透明、反光或遮擋部位先確認點雲完整性;壁厚、內部氣泡與內部容量需另選合適的檢測方法。
3D 量測資料如何納入 GMP/Part 11 電子紀錄? +
3D-A5000 提供取像與點雲資料;PC 或 MES/LIMS 系統負責批號、量測結果、使用者權限及紀錄管理。適用 21 CFR Part 11 時,還須依系統用途規劃驗證、稽核軌跡與電子簽章;點雲保存本身不代表符合全部要求。
無塵室安裝要注意什麼? +
IP65 是防塵防水等級。無塵室安裝還要依廠區潔淨等級與清潔流程,確認設備材質、接線、散熱、產塵及安裝位置,由廠方與設備整合方共同確認。
多 SKU 容器規格切換能應付嗎? +
不同瓶型可建立各自的 VisionPro 檢測設定,包含取像參數、定位基準、量測項目與判定條件。換線介面及設定檔管理由 PC 程式規劃,切換後確認定位與量測結果。
導入時程多久? +
先確認工件、公差及成像條件,再安排檢測設定、設備安裝、產線介面與驗收。時程取決於待測項目、治具及資料串接範圍,由 VSK 工程師依需求提出規劃。
CHECKLIST · 評估資料

與工程師討論前,準備這三項

提供以下資料,有助確認取像與量測配置:

  • ▸ 工件圖面與尺寸公差
  • ▸ 正常品/不良品及材質說明
  • ▸ 產線節拍與資料介面
YOUR APPLICATION?

想做類似的應用?

提供容器或注塑件的圖面、公差及樣品照片,可與 VSK 工程師討論 3D 量測配置。