重點摘要 · 一分鐘看懂本案 重點摘要
- 場景:食品飲料包裝產線(麵包 / 飲料瓶罐 / 零食袋),800-1,500 件/分高速節拍,HACCP CCP + ISO 22000 + 適用食品追溯規定紀錄保存要求
- 痛點:墨水暈染、字元傾斜、低對比噴印(淺字 vs 反光包材)使傳統 OCR 讀錯;人工目檢漏判 12-18% + 跟不上節拍;標示錯誤 → 召回風險 + 食安法稽核
- 方案:Cognex In-Sight 3800 + ViDi EL Read AI OCR(容忍 ±15° 傾斜 / 暈染 / 低對比)+ PatMax 定位 + Strobe LED 凍結高速 + 即時 MES 比對
- 關鍵成效:辨識率 82-88% → 99.0-99.9%(+11-17 pp)、速度 300-500 → 800-1,500 件/分(2-3×)、客訴 -80%、年度節省依產線評估人力(視個案評估)
- 關鍵決策點:先確認字元成像、機型及工具支援,再比較 OCRMax 或 ViDi EL Read 等文字工具;拒讀、字串不符與低信心度,均須定義 NG 及後續處理,不能以固定閾值保證自動備援。
ℹ 資料說明:本案例 A 廠 / B 廠等為代號標示,KPI 數字為類似專案的典型成效範圍,實際依專案有所差異;資料來源:Cognex 食品飲料 PSI 案例經驗。如需細部資料,請聯絡 VSK 業務。
客戶背景
以一家食品飲料業的產線為例:HACCP / ISO 22000 認證食品廠,涵蓋麵包 / 烘焙 / 飲料 / 罐裝食品 / 零食。產線特性 800-1,500 件/分鐘(依產品而定),24 hr 三班制連續運轉。品質壓力來自效期錯誤 → 食安事件 / 召回 / 標示不符的處置風險+ 品牌信譽損失。檢驗與追溯紀錄依業別、產品市場及客戶管理制度規劃;以下節拍、檢出與效益數字作此應用條件下的評估參考,實際目標以樣品、完整工站週期及驗收計畫確認。
食品飲料 OCR 辨識的常見挑戰:
- 墨水暈染 / 拖墨:高速產線墨點未乾即移動、低品質墨水擴散
- 字元傾斜:包裝產品傳輸時擺位偏差、輸送帶速度抖動
- 低對比噴印:淺色字噴在反光鋁箔 / 透明塑膠 / 深色包材
- 多 SKU 換線:同產線跑多劑型 / 多規格食品
- 包材變異:麵包袋透明度差異 / 飲料瓶反光度差異
系統配置
本案採用 Cognex In-Sight 3800 高解析度視覺主機整合食品 OCR 產線,配置如下:
- 視覺主機:Cognex In-Sight 3800(高解析度 + 內建 ViDi EL Read AI OCR + 多工具流程)
- 其他架構:可依視野、工具與節拍比較 In-Sight 2800/3800;較複雜的深度學習文字任務可評估 D900 的 In-Sight ViDi Read,PC 架構另評估 VisionPro 軟體及取像設備。
- 光學設計:依包材採同軸光(鋁箔反光抑制)+ 背光(透明塑膠輪廓突顯)+ Strobe LED(凍結 800-1,500 件/分高速移動)+ HDR+(拉動態範圍)
- 通訊介面:依所選機型、韌體及 PLC/MES 介面確認 PROFINET/EtherNet/IP 等協定、字串格式、觸發與結果回饋;必要的中介程式或資料庫核對另納入整合設計。
- 開發工具:EasyBuilder 圖形化介面,產線工程師無需 C++/Python 即可調參,30 分鐘上手
- 影像追溯:依檢驗與追溯需求,將影像或判定值關聯批號、時間及配方;儲存容量、傳送失敗處理與回查方式由客戶及整合方確認。
OCR 工具與拒讀處理(核心技術):
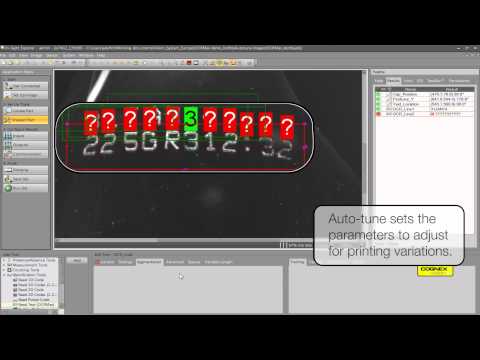
- ViDi EL Read AI OCR(In-Sight 2800/3800 內建):邊緣學習 AI OCR,對墨水暈染 / 字元傾斜 ±15° / 低對比有彈性
- OCRMax 規則式 OCR(VisionPro / Vision Suite Spreadsheet):清晰雷雕 / 印刷字元的精準辨識
- 拒讀與低信心度處理:輸出已定義的 NG、拒讀或待覆核狀態;若需二次辨識,須另選對應相機或 PC 軟體,設計影像傳送、重試及超時邏輯,並驗證整站節拍。
商業價值
- OCR 辨識穩定 = 召回風險下降:效期 / 批號讀錯導致召回成本可能增加(食安事件 + 通路退貨 + 品牌損失)
- 持續取像與核對:依觸發條件執行文字讀取與資料核對;拒讀、停線、剔除失敗與儲存異常需有處置流程及責任人,不以相機取代 QA 管理。
- 產能釋放:QC 人力釋放至 CAPA / 製程改善 / 新品 NPI
- 食安稽核順利:OCR 結果 + 影像 + 批號可追溯,HACCP / 食安法稽核時資料齊備
- 產線工程師自主:EasyBuilder 讓客戶工程師可自行新增 SKU、調容差、不依賴 SI
食品 OCR 的失敗模式分析
食品飲料 OCR 的失敗模式可歸為四類。第一,墨水暈染 / 拖墨 — 高速產線墨點未乾即移動、低品質墨水擴散;ViDi EL Read 邊緣學習對暈染有彈性,但需在 需求評估階段收集暈染樣本訓練。第二,字元傾斜 / 位置偏移 — 包裝擺位變異、輸送帶速度抖動造成噴印位置或角度偏差;PatMax 形狀對位先定位包材基準再切 OCR ROI,可吸收 ±5-10 mm 漂移。第三,低對比噴印 — 淺色字噴在反光鋁箔 / 透明塑膠 / 深色巧克力包裝,同軸光 + 偏振片可抑制反光,HDR+ 擴展動態範圍才能在強反差中讀字。第四,多 SKU 配方切換失誤 — 同產線跑 10-30 個 SKU 時 PLC 觸發錯誤可能用錯 OCR Job 造成系統性誤判,這在 HACCP 稽核中是致命缺失。
降低失誤的工程實務:需求評估階段須收齊邊界樣品(極端暈染 / 極端傾斜 / 極端低對比)作為容差設定基準;光源 over-design 比 評估需求高 30-50%;ViDi EL Read 模型每月複檢機制(抽樣 100 件對照 AI 判斷),準確率低於 99% 觸發重訓練;配方切換 fail-safe — PLC 觸發 SKU ID 與相機回讀互鎖比對,不符即停線;OCR 結果與 MES 預設批號雙重比對,不符即停線;HACCP / ISO 22000 audit 對追溯的要求由整合方主導,Cognex 視覺設備可提供辨識率穩定度與量化報告。
為什麼選擇 Cognex PSI 系統整合商
機器視覺導入的成敗,遠超過「相機規格表上的數字」。VSK 威視康累積在台灣製造業 10 年以上的整合經驗中,反覆觀察到三個關鍵失敗點:第一,未完成需求評估就直接下單,產線上線後才發現節拍跟不上或邊界樣品判定不穩。第二,光源沒有 over-design 餘量,產線環境光變化(季節 / 班別)後辨識率明顯下降。第三,視覺與機構 / I/O 分工模糊,整合方對訊號規格不熟悉導致延宕。Cognex PSI(Partner System Integrator)認證的訓練重點,正是上述三項:以系統化方法做需求評估、依產線實況設計光源餘量、與設備工程師對接 I/O 與通訊細節。
導入後的服務模式:VSK 設備保固 1 年(自出貨日起算),教育訓練依專案客製。
相關常見問題(連到完整解析)
- HACCP / ISO 22000 視覺檢測 CCP 監控如何符合? — 食安管制完整法規對照 / 紀錄需求
- Cognex 視覺系統導入要多久? — 2-12 週分階段時程詳解
- VSK 設備保固與服務範圍? — 保固 1 年、原廠送修、技術支援細節
- 機器視覺方案投資成本? — 設備、整合、ROI 試算指引
- 視覺系統 PLC 整合? — PROFINET / EtherNet/IP / Modbus 通訊配置
與威視康技術團隊聯繫
您的視覺檢測需求由威視康技術團隊接手|電話 +886 2-8809-3200|線上聯絡|查看完整 Cognex 產品線
食品效期文字辨識應用參考:Cognex 食品與飲料解決方案指南(中文 PDF),第8、10、14頁。
延伸閱讀
- Cognex In-Sight 3800(產品頁)
- ViDi EL Read AI OCR
- OCRMax 規則式字元辨識
- 生技製藥 效期日期 OCR 自動辨識完整指南
- 生技製藥噴印瑕疵檢測完整指南
- HACCP 食品視覺檢測完整指南
本案例涉及之 食品飲料效期日期 OCR、ViDi EL Read AI OCR、OCRMax、Cognex In-Sight 3800、墨水暈染 OCR、HACCP CCP 監控、ISO 22000、適用食品追溯規定、EasyBuilder相關方案,VSK 威視康可依現場提供 Cognex 設備選型建議。食品飲料視覺自動化導入請來電 +886 2-8809-3200。