條碼驗證是什麼?
條碼驗證(Barcode Verification)是用經過校正的條碼驗證器,依國際標準在規定的照明、量測孔徑與波長下量測條碼,逐項評出 4 到 0 分(對應 A 到 F),再把總評連同量測條件寫成報告。一維條碼依 ISO/IEC 15416,二維條碼依 ISO/IEC 15415,雷雕、點針等直接零件標記(DPM)依 ISO/IEC 29158。
條碼驗證回答的是「這個條碼印得或刻得夠不夠好、有沒有達到客戶或 GS1 規格」。工業讀碼器的解碼能力很強,品質偏低的條碼也可能讀得出來,但下游換一台掃描器或換一個角度就可能讀不到。驗證把品質量化,讓印刷端、收貨端與稽核用同一把尺。
影片章節(10)
- 00:00Q1 條碼等級 A–F,是怎麼來的?
- 00:17Q2 一張報告,等級怎麼算?
- 00:30Q3 1D 條碼,也這樣評嗎?
- 00:42Q4 2D 條碼評哪幾個項目?
- 00:55Q5 1D 條碼評哪幾個項目?
- 01:07Q6 1.5/06/660 是什麼意思?
- 01:20Q7 要幾級,才算合格?
- 01:32Q8 單項等級,比總評還低?
- 01:45Q9 同一個碼,兩台結果不同?
- 01:57Q10 報告上的等級哪項失分?
條碼驗證、讀碼與品質監控的差別
Cognex 把條碼品質管理分成三種做法,差別在於有沒有標準規定的固定照明,以及結果能不能當作 ISO 驗證報告:
| 做法 | 做什麼 | 能否出具 ISO 驗證報告 | 速度 | 適用情況 |
|---|---|---|---|---|
| 讀碼器品質評分 | 用與驗證器相同的參數與演算法評分,但沒有固定照明 | 不能,用來監控趨勢 | 依應用而定 | 不需要 ISO 報告、工件或條碼尺寸不符驗證器規格;提早發現打標品質下降 |
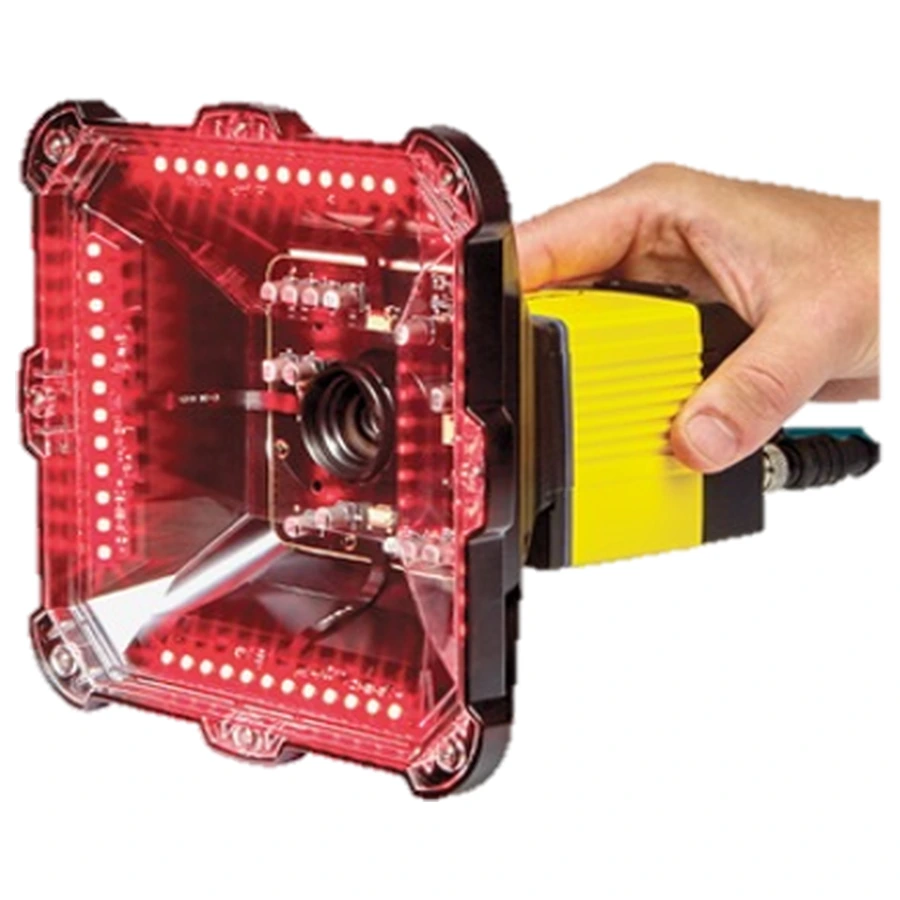
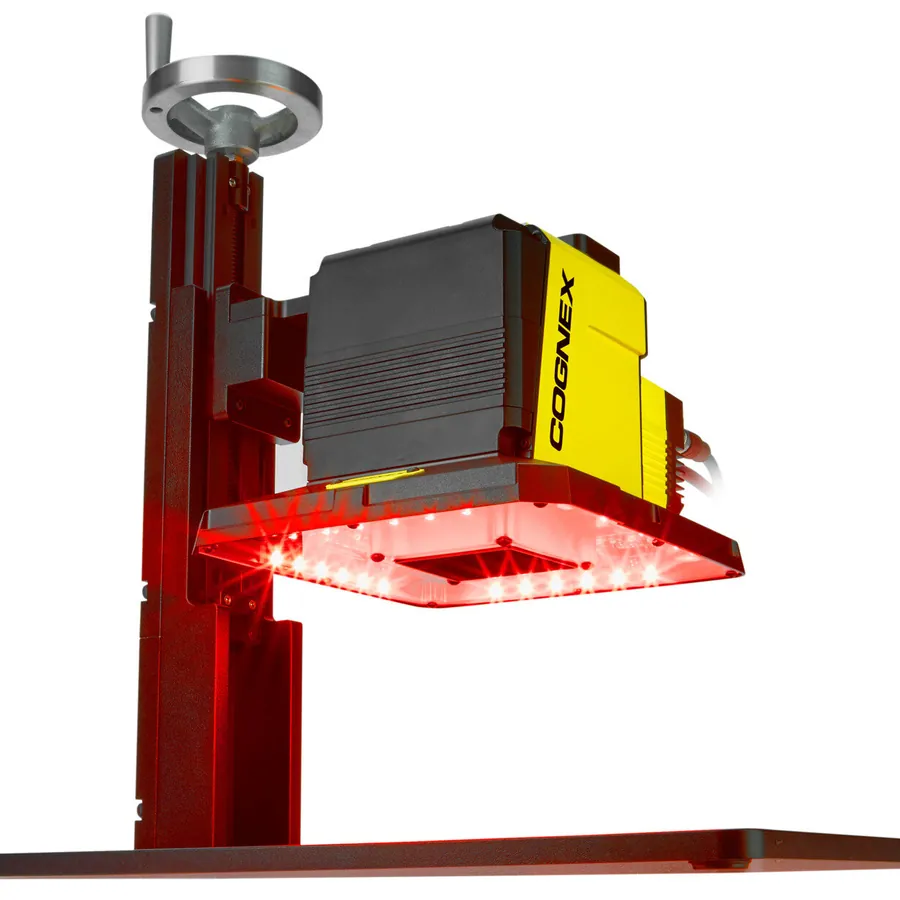
| 離線驗證(如 DataMan 475VS) | 對抽樣工件逐一取像評等 | 可以 | 一維與二維約 4 秒/碼 | 需要 ISO 報告、工件形狀與擺放不一、抽樣即可、需要移動使用 |
| 線上驗證(如 DataMan 475V) | 裝在產線上驗證每一個條碼 | 可以 | 一維每秒 20 碼、二維每秒 10 碼 | 需要 ISO 驗證或法規有要求、工件位置一致、需要逐件品質證明或監控打標 |
依 Cognex DataMan 475V/475VS 型錄「Choosing between verification methods」整理;速度受碼制、尺寸、位置、材質與標記方式影響。
條碼驗證流程:6 個步驟

- 確認依據:從客戶規範或 GS1 符號規格表找出要用的標準、版本、最低等級、量測孔徑、光源波長與照明角度。
- 選擇標準:一維條碼用 ISO/IEC 15416;印刷或貼標的二維碼用 ISO/IEC 15415;雷雕、點針等直接零件標記用 ISO/IEC 29158,GS1 會在等級前加註「DPM」。
- 校正設備:用校正卡確認驗證器狀態並保留紀錄;Cognex 建議 DataMan 驗證器至少每 30 天校正一次。
- 標準量測:孔徑依條碼的最小模組(X 尺寸)選擇,GS1 建議二維碼取應用最小 X 尺寸的 80%;一維條碼至少量測 10 條掃描線,二維條碼依標準多次取像。
- 判讀等級:先看總評是否達到要求,再找出拉低等級的參數。每條掃描線或每次取像以最低參數為該次等級,總評是多次等級的平均。
- 記錄改善:保存報告(等級、孔徑、波長、角度、標準版本、設備與校正狀態、影像),把失分參數回饋給印刷或打標站調整。
ISO/IEC 15416、15415、29158 怎麼選
| ISO/IEC 15416 | ISO/IEC 15415 | ISO/IEC 29158 | |
|---|---|---|---|
| 適用 | 一維條碼:EAN/UPC、Code 128、GS1-128、ITF-14、Code 39 等 | 印刷或貼標的二維矩陣碼與多列條碼:Data Matrix、QR Code、PDF417 等 | 直接零件標記:雷射蝕刻、點針、噴墨直接打在零件上的 Data Matrix、QR Code |
| 現行版本 | 2025 年第 3 版,取代 2016 版 | 2024 版,取代 2011 版 | 2025 版,取代 2020 版;前身為 TR 29158:2011 與 AIM DPM-1-2006 |
| 主要參數 | Decode、Symbol Contrast、Minimum Reflectance、Edge Contrast、Modulation、Defects、Decodability,另有邊緣判定與靜區檢查 | Decode、Symbol Contrast、Modulation(2024 版併入 Reflectance Margin)、Fixed Pattern Damage、Axial Nonuniformity、Grid Nonuniformity、Unused Error Correction、Print Growth(2024 版列入評等) | Cell Contrast、Cell Modulation、Minimum Reflectance,以及 Decode、Fixed Pattern Damage、Axial/Grid Nonuniformity、Unused Error Correction |
| 照明 | 依應用規範指定的波長與孔徑 | 預設 45° 四向照明,應用規範可另指定 | 90°(同軸)、D(漫射)與 30°(30Q/30T/30S);GS1 規格另列 45Q |
| 報告寫法 | 1.5/06/660 | 1.5/08/660 | DPM1.5/08-20/650/30Q |
同一條產線常同時有一維與二維條碼,驗證器與報告要分別依對應標準設定。標準改版後,報告是否沿用舊版,依客戶規範指定的版本與設備軟體支援的版本確認。
等級怎麼看:A–F 與 1.5/06/660
| 等級 | 數值 | 說明 |
|---|---|---|
| A | 3.5–4.0 | 品質餘裕最大 |
| B | 2.5–3.4 | 客戶要求較高品質目標時常見 |
| C | 1.5–2.4 | GS1 多數符號規格的最低要求 1.5 落在此區 |
| D | 0.5–1.4 | 低於多數規格,下游讀取風險高 |
| F | 低於 0.5 | 不合格 |
報告上的「1.5/06/660」依序是總評最低值(1.5)、量測孔徑代號(06=0.15 mm,約 0.006 吋)與光源波長(660 nm)。DPM 報告會在等級前加「DPM」,並在最後加上照明角度,例如 DPM1.5/08-20/650/30Q。
| 用途 | 條碼 | GS1 品質要求 | GS1 通用規範 R26.0 |
|---|---|---|---|
| 零售結帳 | EAN-13、EAN-8、UPC-A、UPC-E | 1.5/06/660 | Table 5-44 |
| 一般配送的商品外箱 | ITF-14、EAN/UPC | 1.5/10/660 | Table 5-47 |
| 物流單位(SSCC) | GS1-128 | 1.5/10/660 | Table 5-51 |
| 醫療與藥品(非零售) | GS1 DataMatrix | 1.5/08/660 | Table 5-52 |
| 醫療器材直接零件標記 | GS1 DataMatrix(DPM) | A 類 DPM1.5/04-12/650;B 類 DPM1.5/08-20/650 | Table 5-53 |
法規與條碼等級:常見誤解
- 歐盟藥品防偽:Regulation (EU) 2016/161 第 6 條第 4 項,二維碼依 ISO/IEC 15415 評等達 1.5 以上時,推定符合可讀性要求。
- 美國 FDA UDI:21 CFR 801.40 與 Part 830 要求 UDI 以純文字與自動識別技術(AIDC)呈現,條文未指定 ISO 等級;實務門檻依發碼機構(GS1、HIBCC、ICCBBA)規格與客戶要求。
- 美國 DSCSA:未指定 ISO 等級。
- IATF 16949:是品質管理系統標準,不訂條碼等級;汽車零件的等級門檻來自 OEM 或客戶的零件標示規範,例如 AIAG B-17。
- AS9132(航太 DPM):以合格/不合格判定,不是 A–F 等級。
- HIBC:HIBCC 標籤規範要求品質不低於 C/06/660。
換句話說,「法規要求 B 級」這類說法多半不正確。要做到幾級,先看產品適用的 GS1 或 HIBCC 規格,再看客戶在品質協議中是否另有要求。
什麼時候該用條碼驗證器?
- 客戶、品牌商或 GS1 規格要求提供條碼品質報告。
- 新印表機、新標籤材料或新打標參數上線前的確認。
- 收貨端回報讀取失敗,需要判斷是條碼品質還是讀取設備問題。
- 需要量化打標品質趨勢,或在稽核時提出校正過的量測紀錄。
選擇 Cognex 條碼驗證器時,可依工作方式對照:
| 需求 | 建議機型 | 說明 |
|---|---|---|
| 抽樣驗證標籤與零件 | DataMan 475VS | 離線桌上型,Label、DPM、HD 三種配置 |
| 產線逐件驗證 | DataMan 475V | 線上型,依工件位置與節拍規劃 |
| 金屬或大型零件的 DPM,需靠近量測 | DataMan 8072V | 手持式,只驗 Data Matrix 與 QR Code,不驗一維條碼 |
| 驗證同時要做 OCR 或尺寸檢查 | In-Sight 7905V | 條碼驗證結合視覺檢查 |
| 大幅面標籤 | DataMan 395V | Optima、Omni 用於離線大幅面標籤 |
| 日常校正 | 驗證器校正卡 | DMV-CCC、DMCC、GS1CC、AICC |
已經有條碼樣品、但還不確定問題出在哪一項參數,可以先用條碼 ISO 等級評估上傳照片,請工程師初步判讀;正式等級仍以驗證器量測為準。讀碼器與驗證器的完整比較,見條碼驗證器 vs 讀取器指南。
常見失分參數與改善方向
| 拉低等級的參數 | 常見原因 | 先檢查 |
|---|---|---|
| Symbol Contrast(對比) | 墨色偏淡、底材反光、底色太深 | 墨量、色帶與底材搭配 |
| Modulation、Defects | 印字頭磨損或髒污、碳粉不均、條或模組內有斑點 | 清潔或更換印字頭,調整列印溫度與速度 |
| Decodability(一維) | 條寬偏差,印刷擴張或縮小 | 條寬補償與印表機解析度 |
| 靜區(Quiet Zone) | 條碼兩側空白不足 | 版面留白 |
| Fixed Pattern Damage(二維) | 定位邊或時序邊被切到、壓到折線 | 條碼位置避開折邊與模切線 |
| Print Growth、Axial/Grid Nonuniformity | 墨點擴散、雷射光斑或打標速度不穩、材料變形 | 打標參數與治具固定 |
| Cell Contrast、Cell Modulation(DPM) | 打標深度不均、表面粗糙或反光 | 雷射功率與速度、照明角度 |
參考標準與文件
- ISO/IEC 15416:2025(一維條碼印刷品質測試規範,第 3 版)
- ISO/IEC 15415:2024(二維條碼印刷品質測試規範)
- ISO/IEC 29158:2025(直接零件標記 DPM 品質指引)
- GS1 General Specifications Release 26.0:§5.5.7、§5.12.3(Table 5-44、5-47、5-51、5-52、5-53)、§5.12.5.12
- GS1 1D Barcode Verification Process Implementation Guideline Release 24.1:§4.5.1.1、Appendix E
- Regulation (EU) 2016/161 第 6 條;21 CFR 801.40;21 CFR Part 830;HIBCC SLS 2.6
- Cognex DataMan 475V/475VS 型錄、DataMan 8072V 型錄(DSDM8070V-02-2025-EN)、DM475 Verifier Reference Manual(2025-06-25)